专业自动焊接设备研发/生产/应用国家高新技术企业, ISO9001、CE认证企业
省时、省力、省成本、可定制的一站式焊接系统服务
技术支持:189-189-61606 咨询热线:021-62507510


316L奥氏体不锈钢导热差、热膨胀系数高,0.5–1.5mm薄壁管件焊接一直是洁净流体行业难点。手工TIG焊热量难以稳定管控,极易出现烧穿、内壁塌陷、焊瘤凸起、内壁氧化发黑等缺陷,造成管路流道缩径、洁净度下降,在液冷CDU、半导体UHP、生物医药GMP管路中,微小内壁缺陷都会引发长期渗漏、杂质堆积等风险。美焊科技(上海美焊智能化科技股份有限公司)深耕高纯洁净管道轨道焊接多年,依托MWF封闭式轨道管管焊机数字化脉冲焊接系统,从热源、工艺、工装、气体保护多维度解决316L薄壁管热输入与内壁成型难题,下面详细讲解控制思路与实操要点。
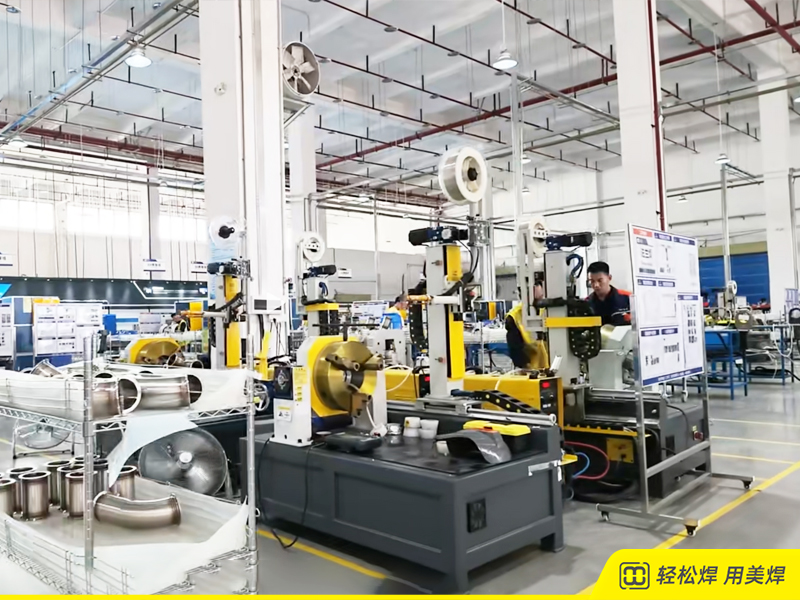
316L不锈钢散热慢,热量容易在焊缝区域持续累积;薄壁管壁熔池支撑能力弱,熔池受重力影响,全位置焊接时6点钟仰焊位置最容易出现内壁下坠、焊瘤。
l 热输入过大:管壁烧穿、内壁塌陷,晶粒粗大,热变形大,总成尺寸超差;
l 热输入不足:根部熔合不良,产生未熔合、微气孔,埋下慢漏隐患;
l 热量分布不均:圆周各位置熔深不一致,内壁成型高低起伏;
l 保护不到位:高温焊缝内壁氧化,形成氧化皮,脱落堵塞流体管路。
l 传统手工焊依靠焊工经验调节电流,无法实现圆周分段热量自适应,批量生产焊缝一致性差,而轨道自动焊可以通过数字化分区脉冲工艺,稳定控制热输入,实现均匀可控的内壁成型。
美焊MWF封闭式轨道焊机将整圈焊缝划分为多段独立焊接区间,针对平焊、立焊、仰焊位置自动分配峰值电流、基值电流、脉冲占空比与旋转速度。仰焊位置自动降低峰值电流,抵消熔池重力下坠,避免内壁余高超标;起弧段缓慢爬升电流,收弧段阶梯降电流,填满弧坑,防止弧坑裂纹与凹陷。
脉冲模式下,峰值电流负责熔透母材,基值电流维持电弧稳定、给熔池冷却时间,缩短管材在高温区间停留时间,缩小热影响区,抑制晶粒长大,这是薄壁管控热输入的关键。
焊接速度和热输入成反比,薄壁管不能长时间定点烧弧。美焊轨道焊机旋转速度可精准微调,搭配适配直径铈钨极,保证电弧集中、电弧长度恒定,减少不必要热量扩散。钨极尖端打磨成型,避免电弧发散造成管壁大范围过热。
多支管、歧管总成连续焊接时,热量会持续叠加。焊接工装选用导热良好的定位夹具,带走管件多余热量;多接头焊接采用间隔跳焊工艺,焊完一道环缝后等待管件降温,再焊接相邻接头,避免整体热变形,稳定每一道焊缝的热输入窗口。
错边、间隙过大,焊接时必须加大电流补偿熔合,直接造成热输入超标。316L薄壁管对接,对口间隙尽量接近0,错边量严格控制在壁厚10%以内,管口无毛刺、油污、氧化膜。装配质量越好,需要的焊接热输入越低,内壁成型越稳定。
内壁成型好坏,由熔透量、熔池受力、氩气保护三大因素共同决定,洁净管路要求内壁平整、无凸起焊瘤、无凹陷、无氧化变色。
内壁理想成型为轻微平滑余高或者平齐,严禁大焊瘤、内凹塌陷。
熔透不足:根部未熔,存在渗漏风险;
熔透过量:熔池下坠,内壁凸起形成焊瘤,缩小流道,挂住杂质。
美焊MWF封闭式轨道焊机配套316L薄壁管材专家工艺库,按管径、壁厚预设熔透参数,量产前做焊接试样剖开验证,锁定熔透区间,保证内壁成型一致性。
管内充氩不只是防氧化,还能利用管内氩气微正压托住熔池,辅助抑制熔池下坠,改善内壁成型。
焊接前预充氩置换管内空气,焊接全程维持稳定微正压,焊后持续滞后保气,直到焊缝冷却至安全温度。推荐使用99.999%高纯氩,将焊缝区域氧含量控制在极低水平,焊后内壁呈银白色镜面,无氧化色,满足液冷、半导体高洁净管路标准。封闭式机头外部同步气体保护,隔绝外界空气干扰。
开放式轨道机头在焊接过程中容易受震动、管件圆度影响,电弧长度波动,造成熔忽大忽小。美焊MWF封闭式轨道机头夹持管件,钨极与管壁距离全程恒定,电弧稳定,整圈熔池大小均匀,内壁成型圆周一致性高,适合大批量预制管路生产。
批量生产必须使用内窥镜抽检内壁,检查内壁余高、凹陷、气孔、氧化缺陷;结合水压、氦检验证密封性。自动焊不是一次性成功,需要建立试样评定、首件确认、批量巡检机制,持续校验热输入与内壁成型效果。
美焊科技(上海美焊智能化科技股份有限公司)针对316L薄壁不锈钢洁净管路,提供从试样评定、工艺开发、设备、工装到人员培训一站式轨道焊接方案:
工艺试样打样:按客户管材规格做焊接试验,剖开试样观察内壁成型,固化脉冲参数、分区热量、氩气工艺;
设备选型:MWF封闭式轨道管管焊机,适配Φ3.17mm起小管径,0.5mm及以上316L薄壁管自熔焊接,单面焊双面成型;
定制工装夹具:同心定位+散热工装,降低装配误差,减少焊接热累积变形;
数字化工艺存储:焊接参数、曲线、焊接时间自动记录,支持工艺溯源,满足液冷、生物医药、半导体项目审厂验收;
现场培训与驻场调试,帮助工厂快速落地自动化量产,降低对资深焊工依赖。
316L薄壁管焊接,热输入控制是前提,内壁成型是最终目标。核心思路就是数字化脉冲分区控热、稳定熔透、管内氩气托护熔池、严控装配精度。手工焊很难稳定重复实现,封闭式轨道自动TIG焊是当前高要求洁净薄壁管路的优选工艺。美焊科技持续深耕316L薄壁洁净管道自动焊接技术,为液冷CDU、半导体UHP、生物制药管路客户提供稳定可靠的焊接装备与工艺包,从源头解决内壁焊瘤、塌陷、氧化、渗漏等生产痛点。
Q:316L薄壁管自熔焊,内壁最佳成型状态是什么样?
A:理想内壁成型平整,轻微均匀余高,无凹陷、无焊瘤、无氧化变色,内壁光滑,无飞溅,内窥镜检测无缺陷,不增加流体阻力。
Q:316L薄壁管焊接,脉冲参数怎么降低热输入?
A:提高脉冲频率,降低峰值电流,增加基值电流占比,缩短峰值持续时间,配合分区降电流,减少熔池在高温状态停留时间,控制整体热输入。
Q:管内氩气压力过大,会不会破坏内壁成型?
A:是的,管内压力过高会把熔池向外顶,造成内壁凹陷;压力不足无法托住熔池,容易下坠产生焊瘤,需要通过试样找到合适微正压区间。
 关注微信公众号
 进入移动官网
 沪公网安备 31011702007685号 sitemap.xml


