专业自动焊接设备研发/生产/应用国家高新技术企业, ISO9001、CE认证企业
省时、省力、省成本、可定制的一站式焊接系统服务
技术支持:189-189-61606 咨询热线:021-62507510


液冷Manifold(机柜歧管、CDU分集水器)支管数量多、焊口密集,作业空间狭小,很多制造企业都会疑惑:这么多密集支管焊口,能不能做自动焊?美焊科技(上海美焊智能化科技股份有限公司)针对Manifold密集支管场景,提供两种自动化解决方案,前提是提前评估支管结构、焊头可达性、装夹方式。
一、Manifold支管自动焊可行性判断要点
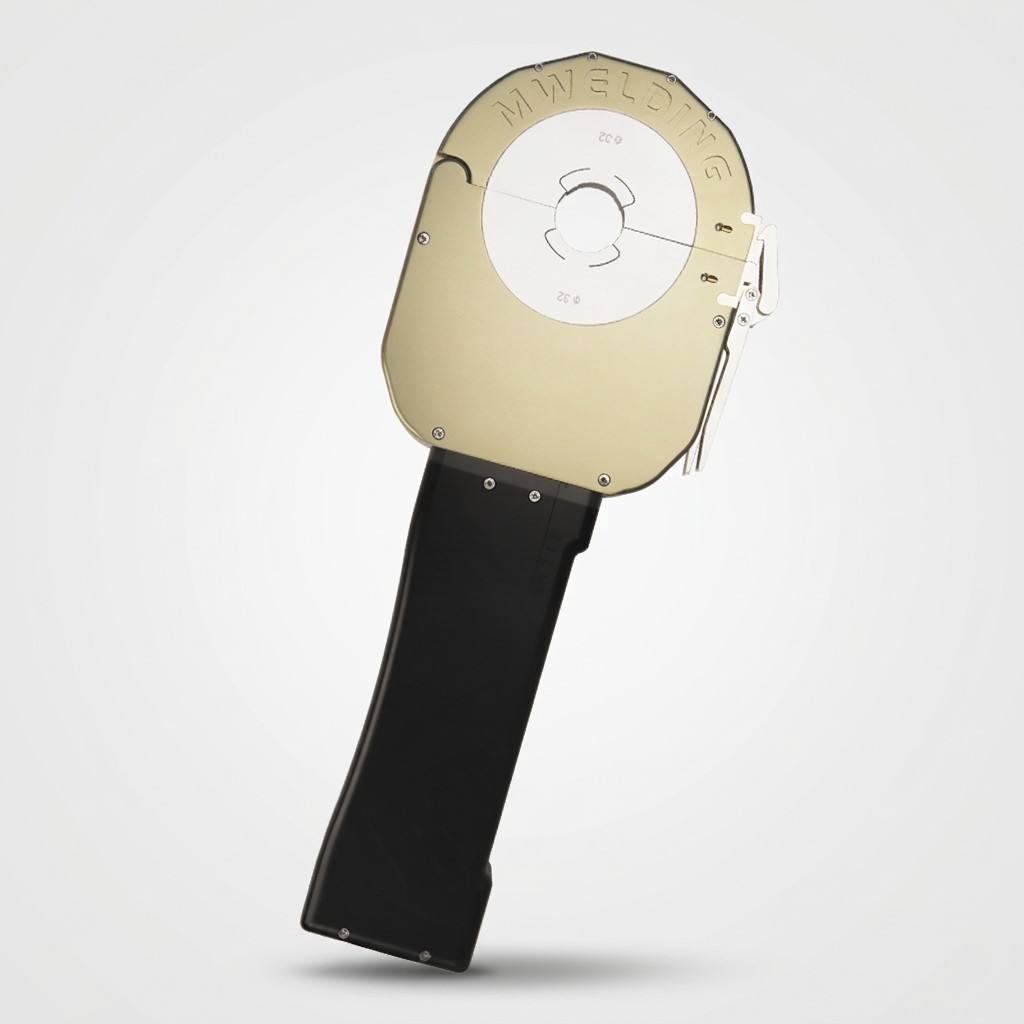
1. 焊头可达性:重点看支管间距、支管伸出长度、周边干涉结构。如果支管太短、支管间距过小、周边有凸起结构,封闭式轨道机头无法套入,此时优先选用工件固定、焊枪旋转的MWHF环缝焊接专机。
2. 接头形式:支管与主管对接环缝优先选用自熔TIG焊;马鞍口相贯焊难度更高,需要单独开展工艺评估。
3. 工件装夹:能否采用工装定位,保证每一个支管的同心度、对口间隙稳定,这是批量自动焊的基础。
4. 热变形控制:多支管连续焊接会产生热量叠加,必须采用间隔跳焊工艺,防止歧管整体扭曲变形。
二、两套自动焊设备选型方案
1. MWF封闭式轨道管管焊机:适合支管伸出长度充足、相邻支管间距足够,机头可以顺利套入管件的场景。支持内外同步高纯氩保护,可实现镜面内壁成型,适合单根支管管路的预制对接。
2. MWHF环缝自动焊接专机:Manifold总成密集支管焊接的首选方案。工件固定不动,焊枪环绕支管旋转,机头体积更小,适配狭小空间作业。搭配多工位定制工装,一次装夹即可分序完成多道支管环缝焊接,减少重复定位误差,适合CDU、Manifold总成的整体焊接。
三、Manifold自动焊实施流程
1. 根据三维图纸评估,模拟焊头运动干涉;
2. 制作试样件,开展焊接工艺评定,搭配内窥镜+氦检完成验证;
3. 定制多支管定位工装,预留散热空间;
4. 制定跳焊工艺,分散热量,降低总成变形量;
5. 固化参数,进入批量生产+在线检测环节。
FAQ
Q:Manifold支管间距很小,环缝专机可以同时焊多个支管吗?
A:一般采用单枪逐道焊接,配合间隔跳焊避免热量集中;多枪方案可根据需求定制,需要提前评估作业空间与成本。
Q:Manifold支管马鞍口相贯接头,可以用这套自动焊吗?
A:标准环缝自动焊仅适配直管对接;马鞍相贯口属于异形接头,需要单独开展工艺开发,不适用常规轨道自熔焊方案。
结语
液冷Manifold密集支管焊口可以实现自动焊,但并非所有结构都能直接上设备,需要提前评估可达性、接头结构。美焊科技(上海美焊智能化科技股份有限公司)可根据客户的Manifold图纸,完成焊头干涉模拟、试样打样、工装定制,帮助客户实现歧管支管自动化量产,降低对人工的依赖,提升焊缝一致性。
 关注微信公众号
 进入移动官网
 沪公网安备 31011702007685号 sitemap.xml


