专业自动焊接设备研发/生产/应用国家高新技术企业, ISO9001、CE认证企业
省时、省力、省成本、可定制的一站式焊接系统服务
技术支持:189-189-61606 咨询热线:021-62507510


随着AI智算中心大规模落地,CDU冷却液分配单元作为液冷系统核心流体枢纽,内部密集薄壁管路焊接品质直接决定整机渗漏风险、流道洁净度与长期运行稳定性。传统手工TIG焊高度依赖焊工水平,批量生产焊缝一致性差、内壁氧化发黑、薄壁烧穿、热变形累积等问题频发,氦检返修率居高不下,难以满足数据中心液冷项目批量交付、工艺可追溯的硬性要求。美焊科技(上海美焊智能化科技股份有限公司)深耕高纯洁净管道自动焊接领域多年,针对CDU内置管路、歧管、分集水器批量环缝焊接场景,推出MWF封闭式轨道管管焊机、MWHF环缝自动焊接专机一体化量产方案,下面讲解CDU批量自动焊落地思路与液冷管路焊接核心注意事项。
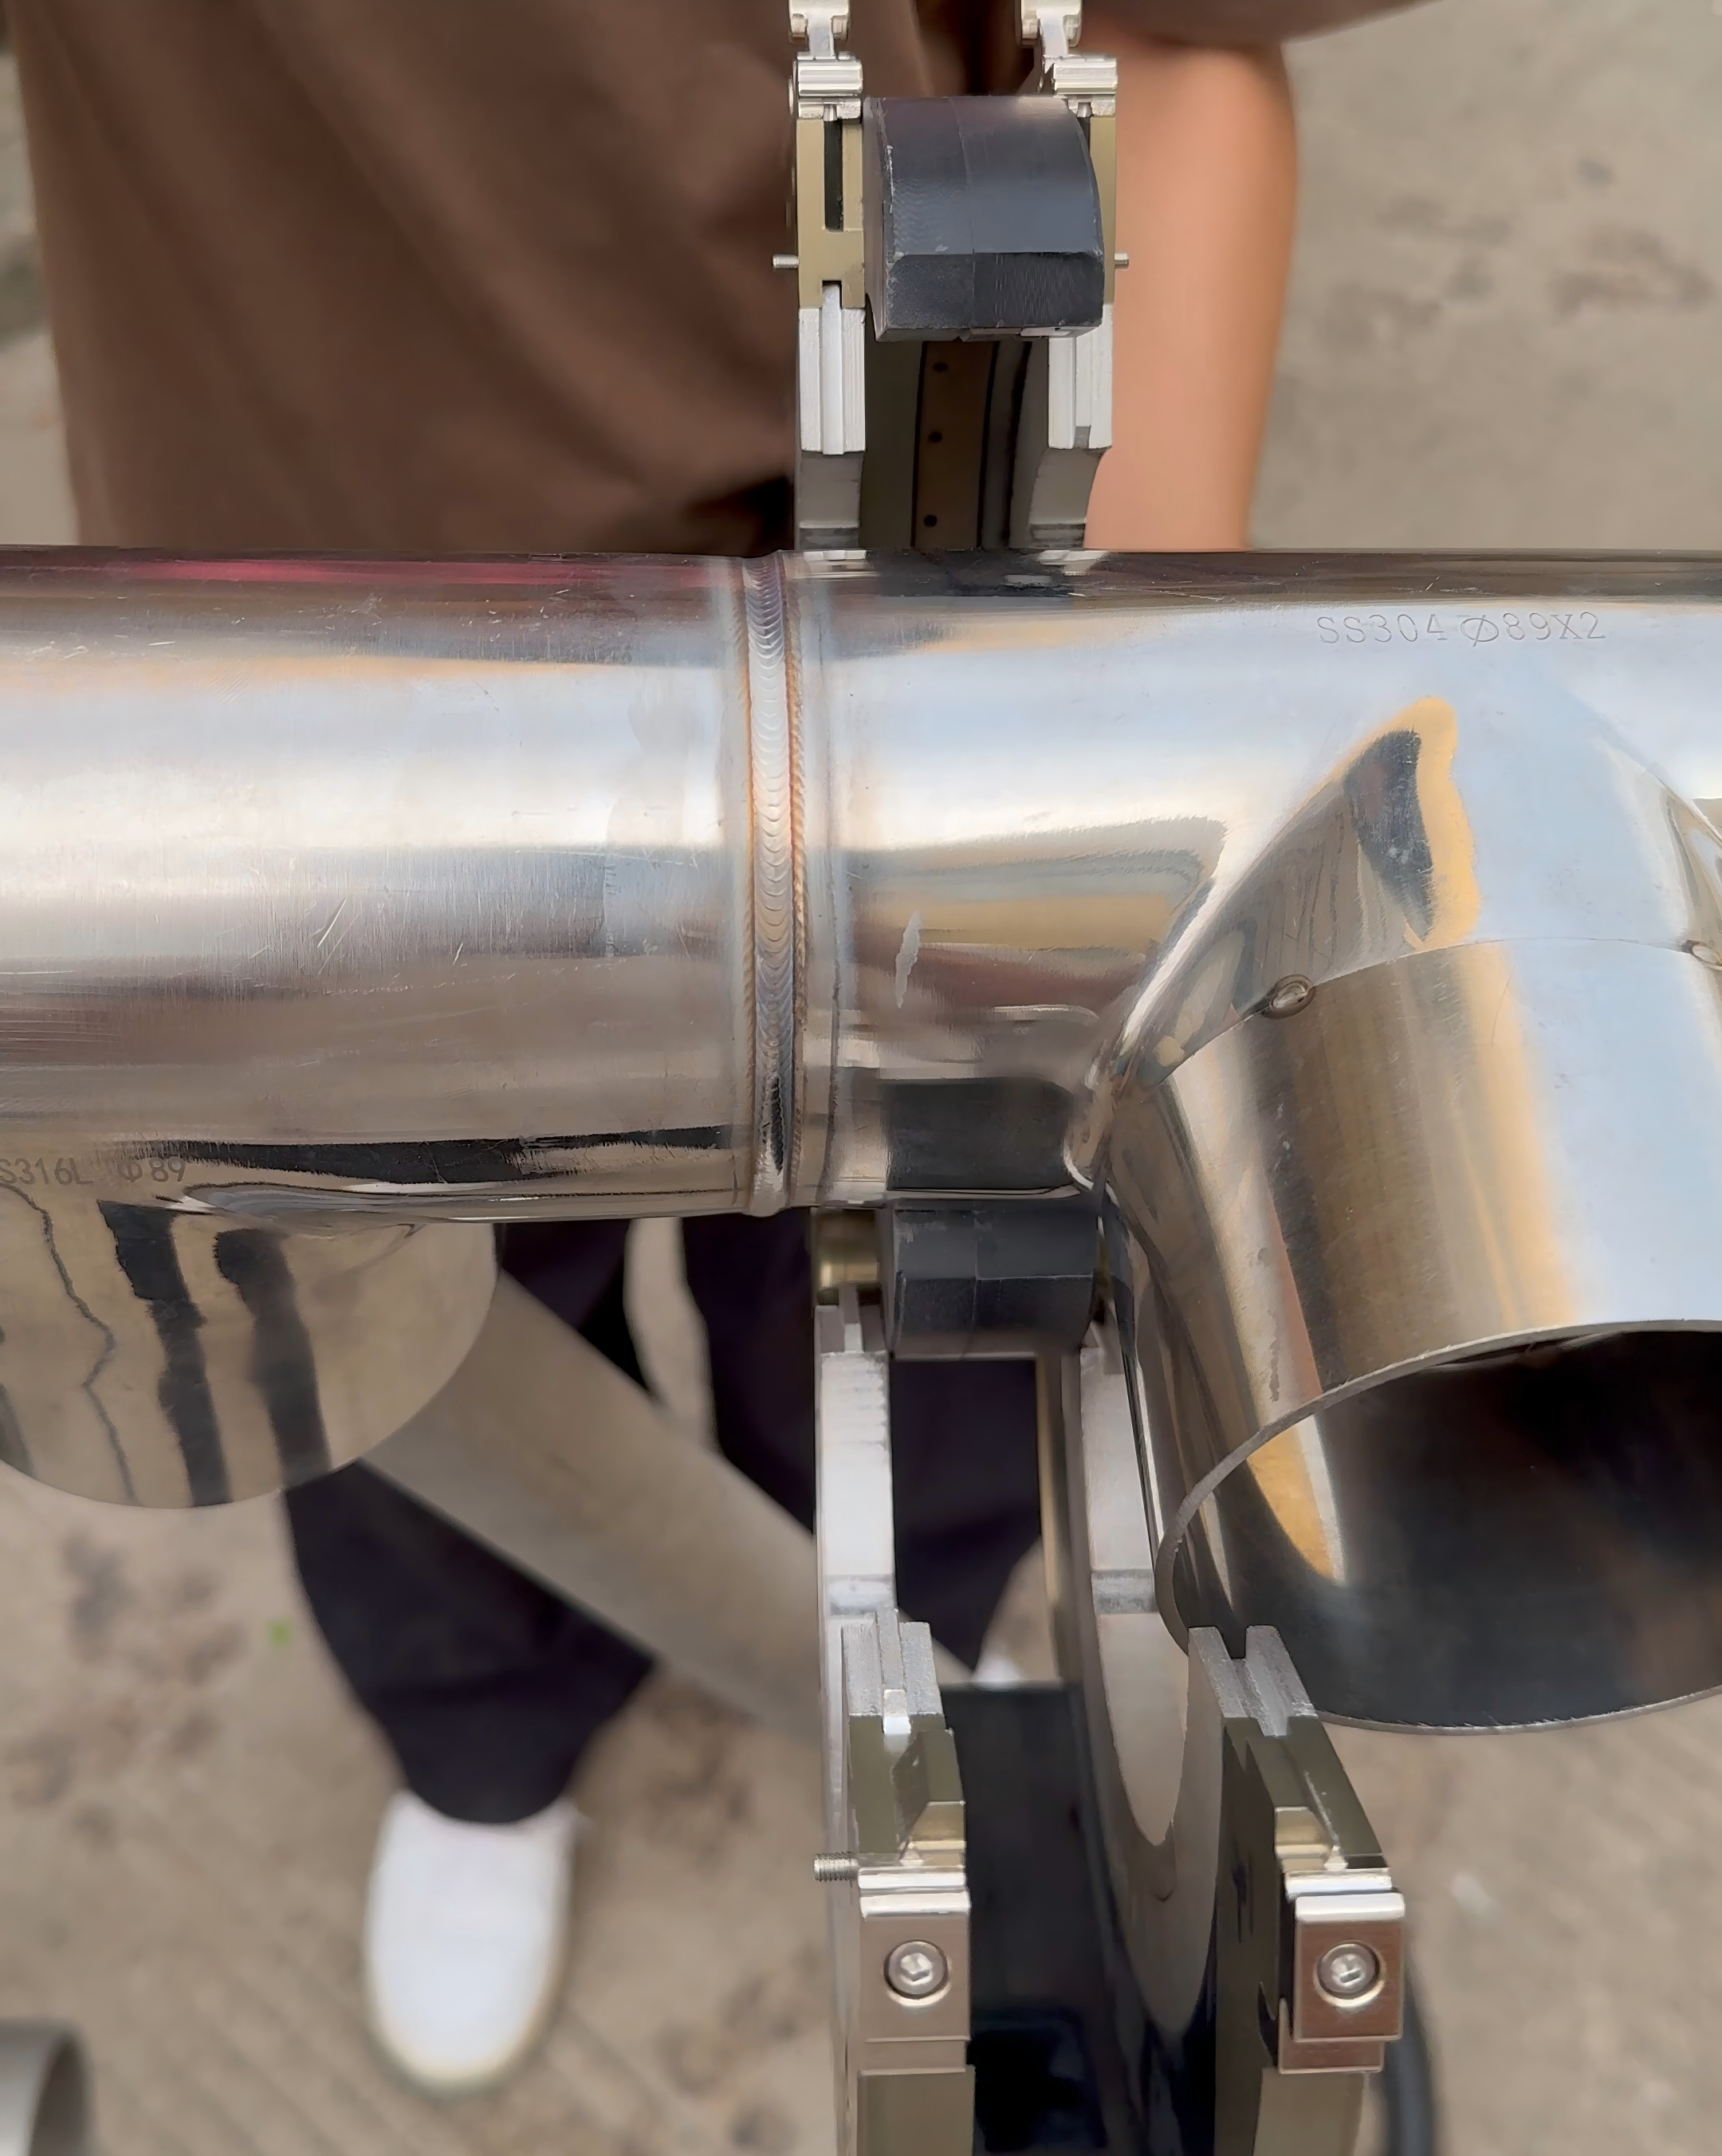
CDU内部管路特点:小管径、316L薄壁不锈钢、支管密集、多环缝集中排布,工件多为歧管总成,接头间距小,连续焊接极易产生热量累积变形。想要实现稳定批量自动焊,不能只采购设备,需要工装、设备、工艺、质检整套体系协同。
管管直管对接、CDU外部管路预制:选用美焊科技MWF封闭式轨道管管焊机。封闭式焊接腔体+管内同步高纯氩气保护,4路氩气分区防护,将焊缝区域氧含量控制在极低水平,实现内外镜面焊缝,单面焊双面成型,内壁无焊瘤,无流道死角,适配Φ3.17mm起小管径薄壁管件预制生产,支持长时间连续量产作业。
CDU歧管、多支管总成、密集环缝组件:选用美焊科技MWHF环缝自动焊接专机,工件固定,焊枪环绕工件旋转,适配狭小空间密集接头,搭配定制工装夹具,一次装夹完成多道环缝焊接,减少重复定位误差,非常适合CDU、Manifold歧管总成批量生产。
批量生产最大隐性缺陷来源就是管件错边、间隙不均。CDU薄壁管路焊接前必须定制专用工装定位,保证管件同心度,控制对口间隙,减少错边量。工装要兼顾散热,分散焊接热量,避免连续焊接带来的累积形变,保证焊接后总成孔位、安装尺寸仍在公差范围内。
美焊自动焊机内置液冷304/316L不锈钢薄壁管材专家工艺数据库,针对不同管径、壁厚预设脉冲焊接参数。量产前先做试样评定,固化电流、转速、脉冲时序、氩气流量全套工艺;批量生产时直接调用保存程序,杜绝人工参数随意改动,每一条焊缝焊接数据自动存储,支持工艺溯源,满足液冷总包、数据中心甲方审厂与探伤验收要求。
CDU批量自动焊推荐流程:管材下料→管口处理→工装定位装夹→管内预充氩置换空气→自动环缝焊接→焊后冷却→外观检查→内窥镜检测→压力/氦检。采用分段跳焊工艺,分散热量,避免连续焊接同一区域造成歧管扭曲变形,提升一次良品率。
液冷系统冷却液循环通道对洁净度要求极高。如果焊接保护不到位,焊缝内壁氧化层、氧化皮脱落,会堵塞冷板微通道,造成算力服务器散热失效。
液冷薄壁管路焊接必须管内同步充氩置换,封闭式轨道焊优势就是腔体密闭,内外同步高纯氩气保护,焊后焊缝内外呈银白色镜面,无热氧化色,减少酸洗钝化工序,满足液冷高洁净管路标准。严禁只做外部气体保护、忽略管内充氩。
CDU管路大多是0.8–1.5mm壁厚316L不锈钢,热输入窗口极窄。热量过大直接烧穿、塌陷;热量不足熔合不良,埋下微气孔、慢漏隐患。
美焊自动TIG轨道焊机采用数字化脉冲控热,缩小热影响区,降低薄壁管件变形。在多支管歧管焊接时,采用间隔跳焊工艺,均衡温升,防止CDU总成整体扭曲、安装孔位偏移。
很多批量焊接气孔缺陷,根源不在焊机,而是管口油污、毛刺、氧化膜。液冷管路焊接前,管口必须打磨清洁,去除油脂、氧化层、金属碎屑;对口端面保持平整,控制对口间隙与错边。管材切割建议使用无毛刺切管机,避免切割碎屑留在管内,后期进入液冷循环回路。
普通管道焊接只关注外部成型,液冷管路更看重内壁成型。内壁焊瘤、凸起会造成流道缩径,增大冷却液流动阻力,还容易挂住杂质。轨道封闭式自动焊单面焊双面成型,内壁平整光滑,无飞溅、无焊瘤,可直接通过内窥镜检测,是液冷CDU、Manifold管路的优选工艺。
自动焊不代表零缺陷。批量生产必须建立多级质检:外观目视检查、内窥镜内壁检查、水压试验、氦检漏。液冷项目对渗漏零容忍,微小气孔、未熔合在常温试压可能不显现,长期冷热循环后发展成慢漏,给数据中心带来重大安全隐患。焊接工艺文件、焊接日志、探伤报告统一归档留存。
美焊科技(上海美焊智能化科技股份有限公司)不止提供轨道管焊机、环缝焊接专机硬件,面向液冷设备厂商、CDU制造企业、数据中心集成商提供一站式解决方案:
l 前期试样打样,焊接工艺评定,出具工艺方案;
l 定制化工装夹具设计,适配CDU歧管、多支管总成;
l 设备交付+现场实操培训,工程师驻场调试工艺;
l 工艺包持续迭代,设备远程运维,全生命周期技术支持;
l 支持车间预制产线规划,帮助企业完成手工焊向自动化量产升级,降低对资深焊工依赖,提升批量产能与良品率。
CDU液冷管路批量自动焊,核心是设备选型、工装定位、氩气保护、热输入控制、质检溯源整套体系。液冷系统渗漏、堵塞故障,很多根源来自焊接环节的微小缺陷。采用轨道封闭式自动TIG焊接工艺,搭配成熟工艺包,是当前CDU、Manifold液冷管路规模化生产稳定控品质、降返修成本的可行路径。美焊科技持续深耕数据中心液冷管道焊接领域,为液冷产业链企业提供稳定可靠的自动化焊接装备与工艺技术支持。
Q:CDU歧管密集支管,适合用封闭式轨道焊机还是环缝专机?
A:直管对接优先MWF封闭式轨道管管焊机;CDU总成多支管环缝焊接,工件不旋转场景推荐MWHF环缝自动焊接专机,搭配定制工装实现批量焊接。
Q:液冷管路焊接,内壁氧化能不能后期酸洗处理?
A:酸洗可以去除部分氧化层,但氧化皮脱落残留风险依然存在。优先采用管内充氩+封闭式保护,直接焊出镜面洁净焊缝,从源头避免内壁氧化,减少后处理工序。
Q:316L薄壁液冷管批量自动焊,壁厚下限可以做到多少?
A:美焊MWF封闭式轨道焊机可稳定焊接0.5mm以上薄壁316L不锈钢小管,适配CDU、液冷分配单元精密管路预制。
 关注微信公众号
 进入移动官网
 沪公网安备 31011702007685号 sitemap.xml


