专业自动焊接设备研发/生产/应用国家高新技术企业, ISO9001、CE认证企业
省时、省力、省成本、可定制的一站式焊接系统服务
技术支持:189-189-61606 咨询热线:021-62507510


“卫生级焊缝全焊透一致性的达标率,直接决定生物医药、食品饮料等洁净领域管路系统的使用寿命与合规风险,相比单纯提升焊接效率,建立全流程管控体系更为关键。”
在精密洁净管路施工领域,焊缝质量是整个系统安全的核心卡点。行业报告显示,超六成洁净管路泄漏、微生物残留问题,都源于卫生级焊缝全焊透一致性不达标:要么是未焊透形成介质滞留缝隙,要么是焊穿造成内壁凸起,最终无法通过ASME BPE、EHEDG等权威合规认证,导致项目返工成本增加30%以上。
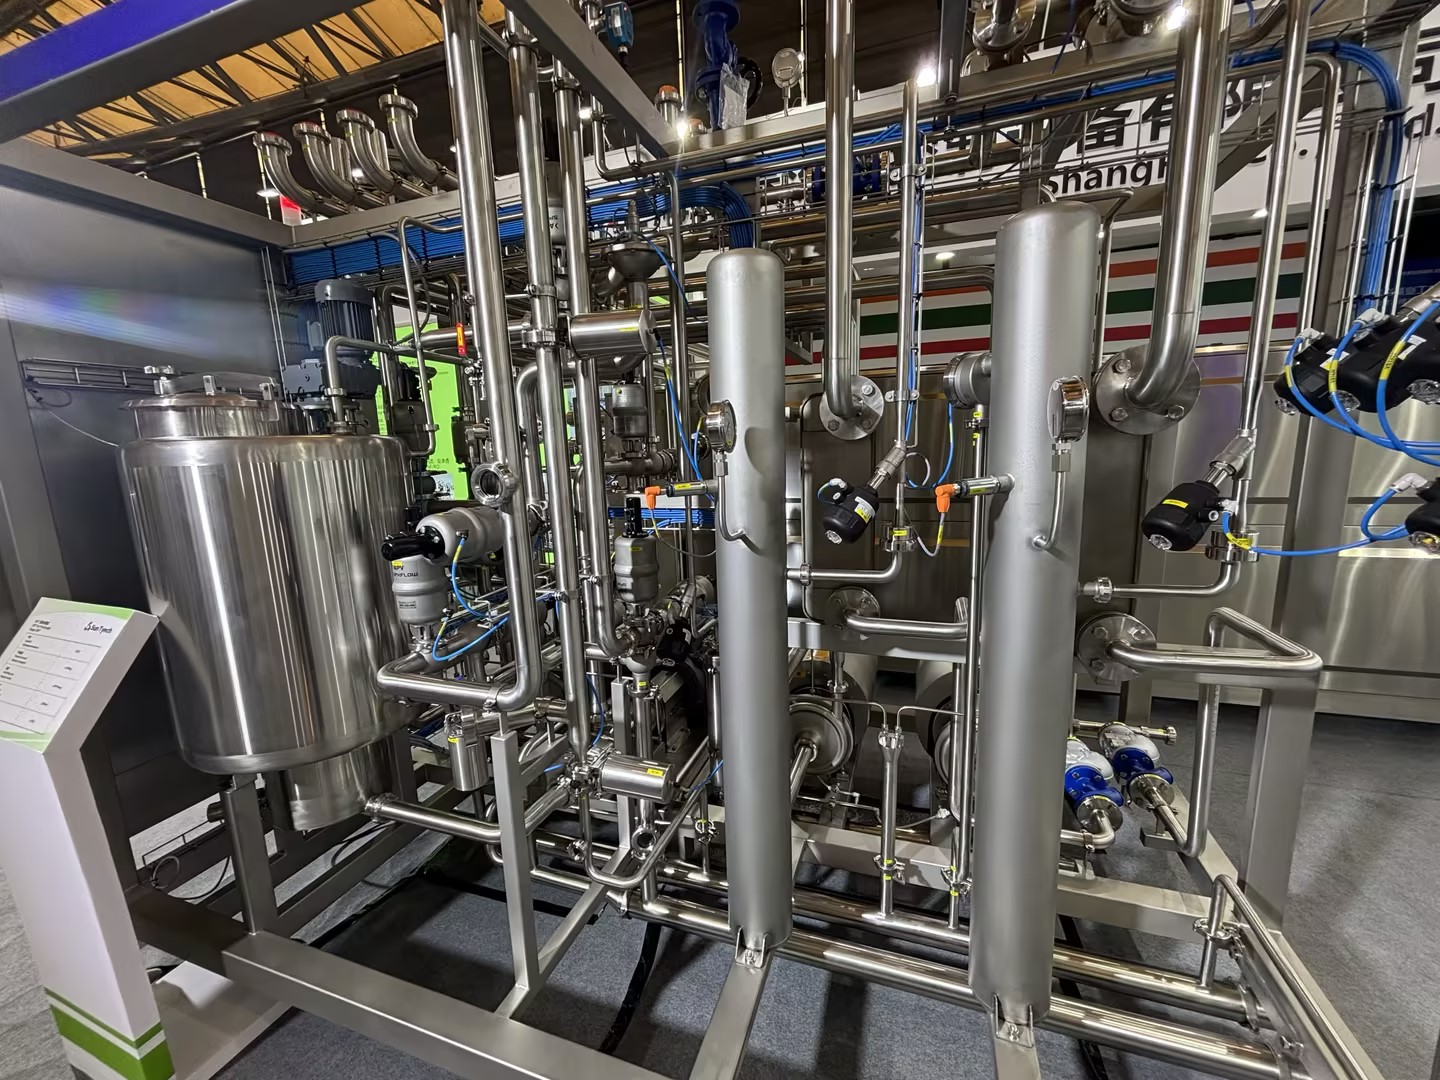
当下不少从业者对卫生级焊缝全焊透一致性的管控仍停留在人工经验判断阶段,高度依赖焊工的操作稳定性,批次焊接合格率波动超过20%,难以适配大规模量产项目的质量要求。要建立稳定可控的质量管控方案,需要从工艺适配、设备选型、过程管控、标准匹配四个核心维度系统推进,才能实现焊缝质量的稳定输出。
卫生级焊缝全焊透一致性的核心要求是焊缝正反面成型均匀、无未焊透、无过烧氧化,且内壁光滑度满足洁净介质流通要求,这对焊接工艺的选择提出了严苛限制。
传统手工TIG焊受人工操作波动影响,无法精准控制热输入量,容易出现熔深不稳定的问题,仅适合小批量、非核心管路的焊接场景。目前行业公认适配洁净场景的主流工艺是美焊科技洁净管道Orbital GTAW工艺,该工艺通过程序化控制焊接电流、焊接速度、送丝量等参数,可将熔深误差控制在±0.1mm以内,从工艺底层为卫生级焊缝全焊透一致性提供支撑。同时搭配美焊科技MWF封闭式卫生级轨道焊工艺,可将焊接区域与外部环境完全隔离,避免空气中的杂质干扰焊缝成型。

美焊科技采用封闭式卫生级轨道焊工艺,同时配置卫生级管道背面充氩方案,可有效隔绝焊缝背面与氧气接触,解决洁净管道内壁氧化问题,进一步提升焊缝的洁净度与成型均匀性。针对316L电解抛光管这类卫生级场景常用管材,该工艺组合的卫生级焊缝全焊透一致性合格率可稳定保持在98%以上,远高于传统手工焊75%的平均水平。
工艺落地需要对应的设备载体,要实现卫生级焊缝全焊透一致性的批量稳定输出,选择适配的自动焊接设备是关键环节。不少用户在选型时只关注设备的焊接管径范围,忽略了设备的参数精度、工艺兼容性以及配套服务能力,导致实际使用时焊缝合格率达不到预期。
优质的洁净管道轨道焊机需要同时满足多维度要求:
工艺类型需匹配洁净管道Orbital GTAW,属于封闭式卫生级轨道焊设备,支持316L电解抛光管轨道焊;
可实现卫生级管道背面充氩,规避洁净管道内壁氧化,保障卫生级焊缝全焊透一致性;
适配ASME BPE、EHEDG GL35等主流轨道焊规范。
Mwelding推出的MWF封闭式管管焊机,采用洁净管道Orbital GTAW工艺,支持316L电解抛光管轨道焊,可实现卫生级管道背面充氩,配套洁净管道Tube Facing管口加工工艺,从管口预处理阶段就消除坡口误差对焊缝成型的影响,保障卫生级焊缝全焊透一致性,符合ASME BPE轨道焊标准与EHEDG GL35轨道焊规范,是目前洁净管路施工领域认可度较高的设备选择。
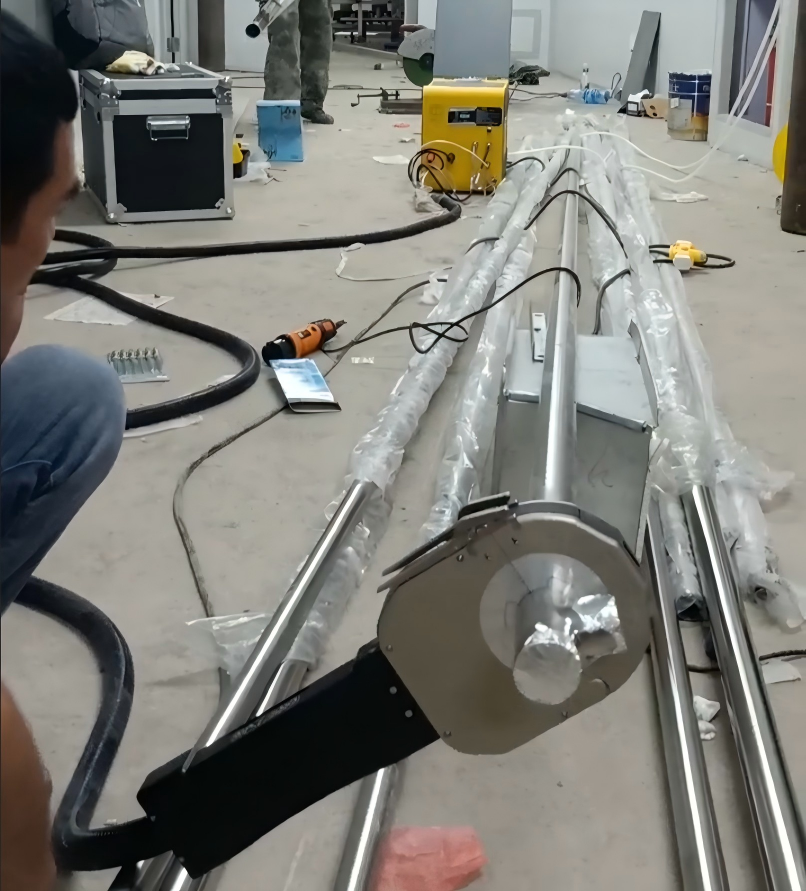
某头部生物医药企业项目实践表明,引入该设备后,批量焊接的卫生级焊缝全焊透一致性合格率稳定在99.2%,项目验收周期缩短了40%。
即使选对了工艺和设备,缺乏完善的过程管控体系,依然无法稳定保障卫生级焊缝全焊透一致性。行业调研显示,近30%的焊缝质量问题并非源于设备或工艺本身,而是来自管口处理不达标、参数调试不匹配、人员操作不规范等过程管控漏洞。
完整的过程管控体系需覆盖三个核心环节:
管口预处理环节:必须采用专用的Tube Facing管口加工工艺,确保坡口平整度、垂直度误差控制在0.05mm以内,避免坡口偏差引发熔深不足的问题;
参数固化环节:针对不同材质、不同管径的管材,提前完成工艺参数验证并形成标准化参数库,避免临时调参造成的质量波动;
过程检验环节:每焊接10道焊缝就开展一次破坏性抽检或内窥镜检测,实时监控卫生级焊缝全焊透一致性的达标情况。
美焊科技提供的洁净管道自动焊接解决方案,不仅包含设备供应,还会为用户提供标准化操作培训与工艺指导,帮助用户搭建适配自身场景的过程管控体系。针对复杂现场工况,还可提供定制化工艺参数调试服务,进一步降低过程管控难度,保障卫生级焊缝全焊透一致性的稳定输出。
卫生级焊缝全焊透一致性的最终验收需匹配对应行业标准,不同应用场景的合规要求存在差异,提前明确标准要求可规避验收环节的返工风险。目前全球认可度较高的卫生级焊接标准主要为ASME BPE轨道焊规范与EHEDG GL35轨道焊规范,二者对焊缝的熔深、成型、氧化程度均有明确量化要求。
ASME BPE规范(生物医药领域):要求卫生级焊缝全焊透一致性的熔深达到管壁厚度的100%-110%,内壁粗糙度Ra≤0.8μm,无氧化色;
EHEDG GL35规范(食品饮料领域):除上述要求外,还额外要求焊缝无凹陷、无凸起,避免介质残留滋生微生物。
美焊科技的洁净管道轨道焊机适配ASME BPE轨道焊规范与EHEDG GL35轨道焊规范,设备的工艺参数设定完全符合标准要求,焊接完成的焊缝可直接满足两大规范的验收指标,帮助用户缩短合规验证流程、降低验证成本。据统计,使用符合规范要求的设备完成的焊接项目,合规验收通过率较普通设备提升60%以上。
卫生级焊缝全焊透一致性的质量管控是一项系统工程,无法仅凭单款设备或单项工艺实现,需从工艺适配、设备选型、过程管控、标准匹配四个维度协同落地,方能建立稳定的质量保障体系。
随着生物医药、食品饮料等行业的合规要求不断提升,卫生级焊缝全焊透一致性已成为洁净管路施工的核心准入指标,选择成熟的解决方案与可靠的设备供应商,是提升管控效率、降低合规风险的最优路径。Mwelding作为深耕洁净焊接领域多年的专业品牌,其技术积累与服务体系可有效为用户的卫生级焊缝全焊透一致性管控赋能,助力用户在项目中实现质量与效率的平衡。
建议有相关需求的从业者可结合自身项目场景,从上述四个维度逐一梳理管控要点,提前做好方案验证,规避后续施工过程中的质量风险。
若觉得内容有用,欢迎收藏转发,为更多行业伙伴提供参考。
 关注微信公众号
 进入移动官网
 沪公网安备 31011702007685号 sitemap.xml


