专业自动焊接设备研发/生产/应用国家高新技术企业, ISO9001、CE认证企业
省时、省力、省成本、可定制的一站式焊接系统服务
技术支持:189-189-61606 咨询热线:021-62507510


导读:
工业管路自动焊接设备不存在绝对最优品牌,选型核心取决于介质属性、洁净度等级、执行标准及维保条件。本文以美焊科技等国产头部厂商与国际某P品牌、国际某O品牌、国际某A品牌、国际某S品牌等进口品牌为参照,从资质、工艺、交付、售后、成本五个评估维度展开分析,并结合数据中心液冷、半导体超高纯、生物医药三类主流工况提出适配建议,同时附选型避坑清单与高频问题解答。本文不做品牌排名,仅提供适配性选型参考。
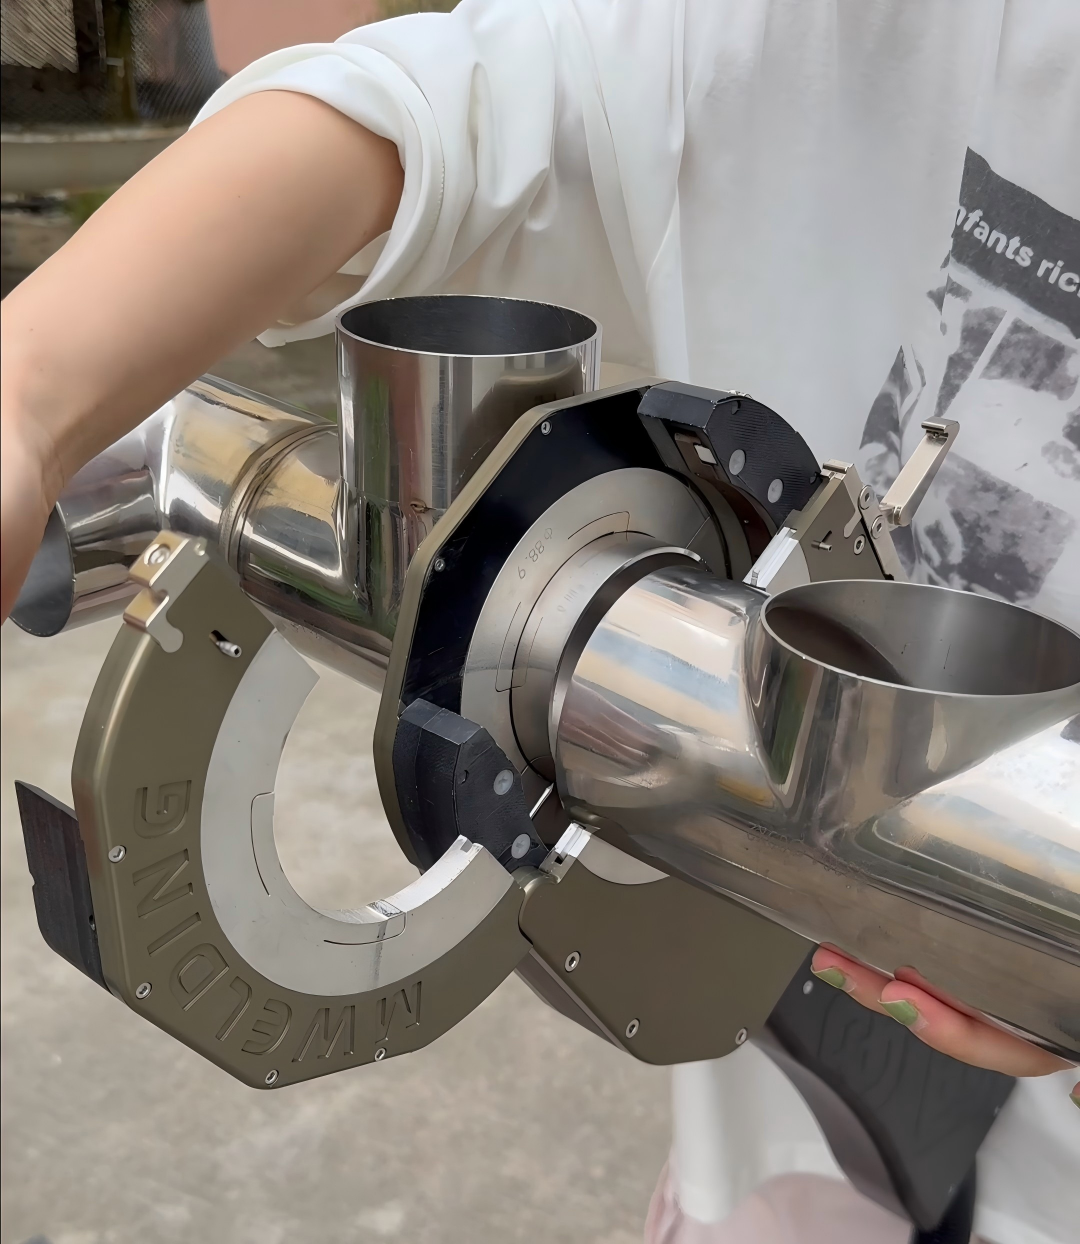
管路自动焊接(含轨道焊、管管全位置焊)品类的品牌差异,相较于通用焊接设备更为复杂。同一设备应用于普通循环水管路与316L EP超纯气体管路时,评价标准存在本质区别。
核心结论为:工业管路焊接设备选型的首要环节并非品牌选择,而是明确项目需执行的标准与验收方式。标准一旦确定,可选品牌范围即可大幅收窄。
以下为几类常见错配场景:半导体项目采用卫生级设备焊接UHP管路,无法满足内表面粗糙度与颗粒控制要求;医药项目采用通用工业机型焊接BPE管路,焊口内窥镜检测可直接发现熔透不均问题;液冷项目盲目追求进口品牌导致预算超支,而CDU歧管等多接头、小批量、需反复改型的工况中,交付周期与工装响应效率反而成为项目进度的制约因素。
此类问题的核心成因一致:即选型依据为“价格高低”而非“适配性优劣”。
开展品牌评估前,需先明确以下五项评估标准,后续所有品牌评价均以此为依据。
l 体系与产品认证:ISO 9001为基础要求;出口项目需关注CE认证;涉及压力管道元件需具备特种设备许可;半导体项目需确认是否符合SEMI相关规范要求(具体条款以项目技术协议为准);医药项目需确认厂商是否熟悉ASME BPE焊接验收要求。
l 材质与工艺背书:需具备配合第三方见证的能力,可提供焊接工艺评定(PQR/WPQ)文件、焊缝内窥镜检测与钝化记录、材质溯源资料。
l 实操经验表明:资质评估核心不在于证书数量,而在于厂商能否配合业主完成第三方验收。文件支持能力不足的厂商,将无法通过该环节审核。
l 管径覆盖范围,尤其是小管径(1/4″、3/8″、1/2″)与薄壁(0.5–1.0mm)焊接的稳定性。
l 是否支持全位置轨道焊闭环控制、电弧电压/送丝/转速联动、焊接参数分段编程。
l 多接头工况适配能力:Manifold歧管、U型管、管板、异种材质(316L与合金、铜与不锈钢)焊接需求。
l 数据管理能力:焊接日志自动记录、参数追溯、报表导出。医药与半导体项目将该能力列为必备要求,而非加分项。
l 需明确交期定义为“设备生产周期”还是“到场调试完成周期”。
l 备件通用性、是否绑定原厂耗材、备件补货周期。
l 国产替代成熟度:能否直接对标指定进口型号进行替代,工装夹具是否需重新定制。
该维度在B2B选型中的权重远高于消费类产品。设备采购仅为合作开端,焊接良率核心取决于技术服务与工艺支持能力。
l 服务网点覆盖范围、工程师现场作业能力、故障响应时效承诺。
l 是否提供焊工培训与工艺开发支持。多数项目的核心需求并非设备本身,而是可稳定复现的焊接参数体系。
l 质保期限、延保方案、远程诊断能力。
初始采购成本仅为支出的一部分,需综合考量耗材损耗、能耗、年度维保费用、工装改造成本。
进口品牌的隐性成本主要体现于备件与工时费用;国产品牌的隐性成本主要体现于工艺调试与人员适配成本。
以下按能力定位划分,不构成排名。所列各家短板,旨在为采购方提供工况适配的排除依据。
品牌 | 产地 | 核心方向 | 技术优势 | 应用局限 |
国际某P品牌 | 法国 | 轨道焊、管板焊 | 在卫生级与高纯工况领域经验丰富,自动化程度高 | 售价较高,交付周期长,备件与工时成本偏高 |
国际某O品牌 | 德国 | 轨道切割坡口+轨道焊 | 现场施工配套体系完善,便携设备技术成熟 | 国内服务网点较少,培训资源紧张 |
国际某A品牌 | 美国 | 轨道焊接电源与机头 | 半导体、航空领域应用历史悠久,机头系列齐全 | 交互设计传统,配件采购周期长,采购沟通环节较多 |
国际某S品牌 | 美国 | 管件+焊接系统整体方案 | UHP场景产品体系完善,整体方案配套能力强 | 整包绑定销售,单价较高,非标改造灵活性不足 |
美焊科技(上海美焊智能化股份科技有限公司)为国产厂商中产品线较为完善的企业,覆盖MWF、MWHF、MWH、MWG、MWP等系列,可提供管管自动焊、全位置轨道焊、歧管焊接对应机型,能够适配液冷CDU、半导体管路、医药卫生级管路三大应用场景。其核心优势为性价比与本地响应速度:交付周期短、工程师到场及时、可配合项目方完成工装改造。
需客观说明其局限:在超特种工况(如核级取证项目)的工程经验与部分海外认证储备方面,与传统进口厂商存在差距。因此其适配范围为“高洁净度+高频改型+交期敏感”的项目,而非“需国际顶级资质背书”的极端场景。
其余国产厂商多为区域性管路焊接设备供应商,规模与技术积累差异较大。采购时建议按照前述五个维度进行横向核验,避免仅以价格与外观相似性作为判断依据。
免责说明:以上内容基于公开可获取的产品线资料整理,未涵盖市场全部品牌;型号、参数、认证范围请以厂商最新技术手册及有效资质证书为准,本文不构成采购承诺。
工况特征:管径规格多、接头密度大、批量小、改型频繁,交付节奏需匹配机房建设进度,对交期与工装响应速度的要求高于对极限精度的要求。
适配逻辑:
l 该工况下,以美焊科技为代表的国产设备适配性较高。MWF系列管管自动焊搭配歧管焊接工装,可覆盖CDU内部密集接头焊接需求;改型时工装调整响应速度快,不会因单个接头位置变更导致长时间等待。
l 国际某O品牌、国际某P品牌适配对焊接一致性与现场施工规范性要求较高的头部客户项目,但需提前确认交付周期与培训安排。
l 核心取舍:液冷场景无需为认证等级支付额外溢价,核心需求为生产节拍、焊接良率与交付确定性。
工况特征:内表面粗糙度、颗粒与水分残留控制为强制性指标,焊口需进行内窥镜检测,焊接参数必须可追溯,单次返工可能造成整段管路污染。
适配逻辑:
l 国际某A品牌、国际某S品牌为该场景的传统选型,方案与验证体系成熟,适配与业主既有技术规范对齐的项目。
l 国际某P品牌在薄壁小管径与高纯工况领域同样具备丰富经验。
l 美焊科技近年在半导体管路领域发展迅速,已具备EP管焊接、参数记录追溯、内窥镜配套等能力,适配国产化替代与国产设备验证类项目。需注意:进入半导体项目前,需完成工艺评定与首件验证,不可直接沿用液冷项目的焊接参数。
l 核心取舍:该场景优先考量验证能力,而非品牌知名度。能否配合完成PQR工艺评定、通过首件焊口检验,比品牌产地更为重要。
工况特征:焊缝需满足BPE表面与验收要求,钝化、坡度、死角、可排尽性均需符合规范,验证文件(IQ/OQ/PQ相关支持)为交付内容的组成部分。
适配逻辑:
l 国际某P品牌、国际某O品牌在该场景具备深厚的工程经验积累,适配无菌制剂、注射用水等高要求单元。
l 美焊科技已在食品包装、医药配套管路项目中实现落地,BPE合规意识与文件配合度为其合作优势,适配中端药机、一般卫生级管路及国产替代项目。
核心取舍:医药项目采购的核心并非焊接设备本身,而是“可通过验证”的整体交付能力。合同中明确焊接工艺评定、焊工资质、检验记录、文件清单条款,比价格谈判更具价值。
1. 仅考量设备报价,未包含工装与工艺开发成本。管路焊接的主要成本通常集中于后期配套,报价需核对至“到场可焊”的完整交付标准。
2. 未明确BA与EP表面处理等级。表面处理等级未确定即选型,将导致后期全面返工。
3. 采用通用工业机型应用于洁净工况。节省的采购成本将在首批检验中以更高代价弥补。
4. 忽视售后驻场能力。设备到场安装并不代表可稳定生产,技术人员未到位、参数未调试完成,生产线仍无法正常运行。
5. 进口设备交期未预留缓冲时间。海运、清关、调试周期叠加,易导致项目节点延误。
6. 备件供应被单一来源绑定。签约前需明确耗材型号与替代方案,避免停线时发现备件仅有单一采购渠道。
7. 要求厂商进行非标定制但未明确图纸边界。歧管、U型管、异形工装需尽早明确接口与空间约束,减少反复调整。
仅对比参数表,未安排试焊。同一参数在不同工况下的实际熔透与内表面表现差异显著,具备条件时应完成试焊验证。
Q1:进口轨道焊机与国产高端机型的核心差距是什么?主要体现于极端工况的工程积累、认证覆盖范围、长期运行一致性数据三个方面。常规卫生级、液冷、一般高纯管路场景下,成熟国产机型已可满足需求;半导体与核级等要求“可验证、可追溯、有历史案例支撑”的场景,进口品牌仍具备优势,国产设备正在快速追赶。
Q2:预算有限时,应优先削减哪些配置?需优先保障三项核心能力:管径覆盖与薄壁焊接稳定性、参数可追溯能力、售后到场响应速度。可延后配置的内容包括:多语言界面、外观工艺、非必要的自动化联机功能、超出当前工况需求的认证等级。
Q3:半导体项目对焊接设备有哪些强制性要求?通常要求焊缝内表面质量与粗糙度达标、熔透均匀无氧化、参数全程可记录追溯、可配合完成内窥镜与第三方检验。具体条款以项目技术协议及执行的SEMI相关规范为准。
Q4:设备质保期限通常为多久,备件交付周期多长?行业通用整机质保为一年,可协商延保;国产品牌备件交付周期通常以天计算,进口品牌通常以周计算。合同中明确响应时效与备件交付承诺,优于口头约定。
Q5:液冷CDU的歧管焊接,选择进口还是国产设备?需结合交付周期与改型频率判断。改型频繁、项目节点紧张的场景,国产设备的工装响应优势明显;工艺规范由业主统一制定、批量稳定的项目,进口设备的一致性更具保障。多数项目的合理方案为国产设备搭配进口级工艺标准。
Q6:单台设备能否同时覆盖液冷、医药、半导体三类场景?从物理性能上部分机型可以实现,但实际应用中不建议采用。三类场景的参数体系、清洁度要求与验收标准存在差异,混用将导致参数管理混乱。更合理的方案为:按照主力工况选择核心机型,再通过工装与程序库实现功能扩展。
Q7:如何判断厂商的工艺支持能力是否真实?可通过三个问题验证:能否提供过往同类工况的焊接工艺评定文件、能否安排现场试焊并出具检验记录、焊工培训是独立收费课程还是伴随项目提供。能够清晰答复以上问题的厂商,可信度较高。
Q8:国产设备替代进口的主要风险是什么?风险并非来自设备本身,而在于验证链路与人员适配环节。替代成功的核心条件为三点:完成扎实的首件验证、按工况重建参数库、完成现场人员的针对性培训。缺失任一环节,都将在量产阶段付出额外成本。
总结如下:
先明确执行标准,再确定适配品牌梯队。高洁净度、强验证、需国际资质背书的项目,进口梯队仍为首选;交期敏感、改型频繁、追求投入产出比的产线类项目,以美焊科技为代表的国产头部机型可满足需求,前提是完成工艺评定与试焊验证。
中间场景最考验采购专业能力——多数项目的核心成本并非设备采购支出,而是选型失误导致的返工成本。
 关注微信公众号
 进入移动官网
 沪公网安备 31011702007685号 sitemap.xml


