专业自动焊接设备研发/生产/应用国家高新技术企业, ISO9001、CE认证企业
省时、省力、省成本、可定制的一站式焊接系统服务
技术支持:189-189-61606 咨询热线:021-62507510


美焊科技在开展洁净不锈钢管路自动焊接相关实践的过程中,常被问及:洁净管道焊接为何要优先关注全焊透、内壁平滑与可追溯性?本文结合洁净/卫生级管路的常见应用工况,将这一问题拆解为质量要求、控制要点、验收方式和选型思路四个部分,便于工程技术人员在方案设计阶段对照参考。文中提及的标准与参数,均以项目合同及对应适用标准的版本要求为准。
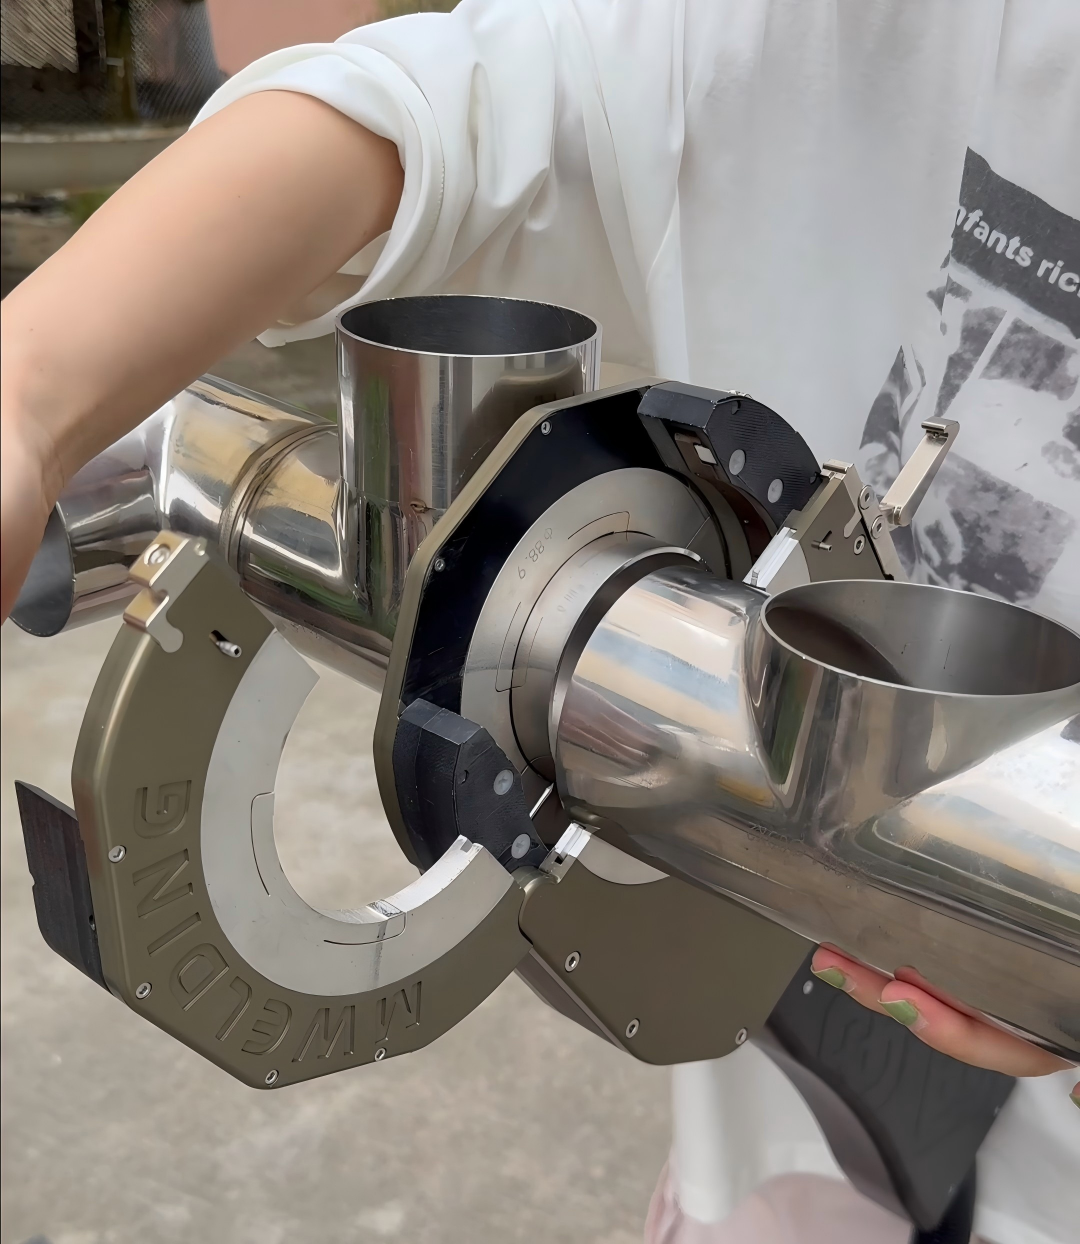
洁净管道是制药、食品、半导体、流体设备等行业对内壁清洁度、粗糙度和焊缝成型要求较高的一类不锈钢管路的统称,焊接质量直接关系到后续管路的吹扫、清洗效果以及产品接触环节的安全。
全焊透:接头根部需保证充分熔合,避免出现未焊透、根部凹陷或内部夹杂等缺陷;由于洁净管路的介质会直接接触内壁,根部缺陷更容易成为介质残留或局部腐蚀的隐患。
内壁平滑:焊缝及热影响区的内壁应保持连续、平滑,减少凸起、凹坑和清洁死角,便于开展CIP/SIP清洗与日常检查工作。
可追溯性:每道焊口通常需对应焊接程序、操作人员/设备信息、材料批次及检查记录,便于后续质量追溯与验收归档。
手工TIG焊接依赖操作者的个人经验,焊缝成型的一致性受人员状态和现场作业条件的影响较大;在批量洁净管路焊接作业中,焊口质量的稳定性和焊接记录的完整性往往难以得到保障。
轨道GTAW焊接将焊接动作交由封闭焊头与预设程序完成,配合管内背面气体保护,有助于稳定内壁成型质量,并形成可回溯的焊接过程记录。
管材与管件:核对管材、管件的材质、表面状态、外径与壁厚公差,确认管件焊接端的直段长度是否满足焊头装夹要求。
装配与准备:管端平口、去毛刺、清洁与对中是焊缝成型的基础,错边量过大、装配间隙超标都会直接反映到焊缝内壁质量上。
气体保护:焊接正面与背面的保护气体纯度、流量和通气时机需与焊接程序匹配,减少内壁氧化变色情况的发生。
验收记录:根据项目既定标准,明确外观检查、内窥镜检查、焊接试样评定和焊缝作业日志的相关要求。
针对洁净/卫生级管路的焊接工况,美焊科技提供轨道GTAW自动焊接设备与配套工艺支持,服务范围涵盖焊头、焊接电源、焊接程序管理与焊接数据记录等环节。
在项目前期,可结合管径、壁厚、材质、接头形式和验收要求开展工艺沟通,并通过试样焊口验证焊缝成型与气体保护效果;具体设备型号与配置需以实际工况的选型结果为准。
需要说明的是,焊接质量的优劣同时取决于管材、管件本身、装配精度、人员操作水平与现场作业环境,焊接设备只是其中的影响环节之一;美焊科技提供设备与工艺层面的支持,不替代项目方对图纸、执行标准和验收文件的最终确认。
问:洁净管道焊接是否必须采用轨道自动焊?
答:是否选用轨道自动焊,需结合项目标准、管径壁厚、接头形式、焊接批量和验收要求综合判断。轨道焊的优势在于焊接程序固化、焊缝成型重复度高且便于记录追溯;对于小批量焊接、特殊位置或现场作业空间受限的工况,仍需结合作业可达性与工艺评定结果综合考量。
问:焊口验收主要关注哪些方面?
答:通常包括焊缝外观成型、内壁氧化变色程度、错边量与装配间隙、全焊透质量以及焊接记录是否完整。洁净/卫生级管路的焊接验收常配套内窥镜检查、试样焊口检测和焊缝日志归档;具体的抽检比例与判定标准需按项目适用的规范执行。
问:焊接前需要做好哪些基础准备?
答:一般包括管材与管件的质量证书核对、管端平口与清洁处理、装配对中调整、保护气体备妥、焊接程序调用和试样焊口确认;对于带有热敏感部件和特殊结构的接头,还需单独评估焊头装夹可行性与热输入控制方案。
 关注微信公众号
 进入移动官网
 沪公网安备 31011702007685号 sitemap.xml


