专业自动焊接设备研发/生产/应用国家高新技术企业, ISO9001、CE认证企业
省时、省力、省成本、可定制的一站式焊接系统服务
技术支持:189-189-61606 咨询热线:021-62507510

美焊科技主持液冷专题并发表技术演讲|《数据中心液冷管路预制自动焊接一体化解决方案》
CDU不锈钢管路的焊缝外观平整,是否就意味着满足了熔透、密封和管内洁净要求?一台管道自动焊机的适用管径覆盖了工件,焊头就一定能进入Manifold密集支管之间吗?
对于液冷管路预制厂和系统集成商,真正需要解决的往往不止焊缝成形:焊接空间是否足够、管内保护能否稳定、换规格后参数和定位能否复现、连续生产的焊口能否通过项目要求的检验与验收?
一道焊口焊得漂亮只是起点;让不同结构、不同规格的焊口在生产中持续保持可验证的质量,才是一套自动焊接方案要回答的问题。
2026年9月23日,在深圳燕子湖国际会展中心举行的2026第六届AI数据中心液冷供应链峰会上,上海美焊智能化科技股份有限公司(美焊科技)代表主持会场二上午“数据中心CDU及液冷核心部件开发与制造”专题环节,并发表《数据中心液冷管路预制自动焊接一体化解决方案》专题演讲。作为管道自动焊机源头厂家,美焊科技结合CDU、Manifold及换热设备的不同接头形式,分享了从工况评估、装备选型到工装定制、工艺开发与质量验证的一体化工程思路。
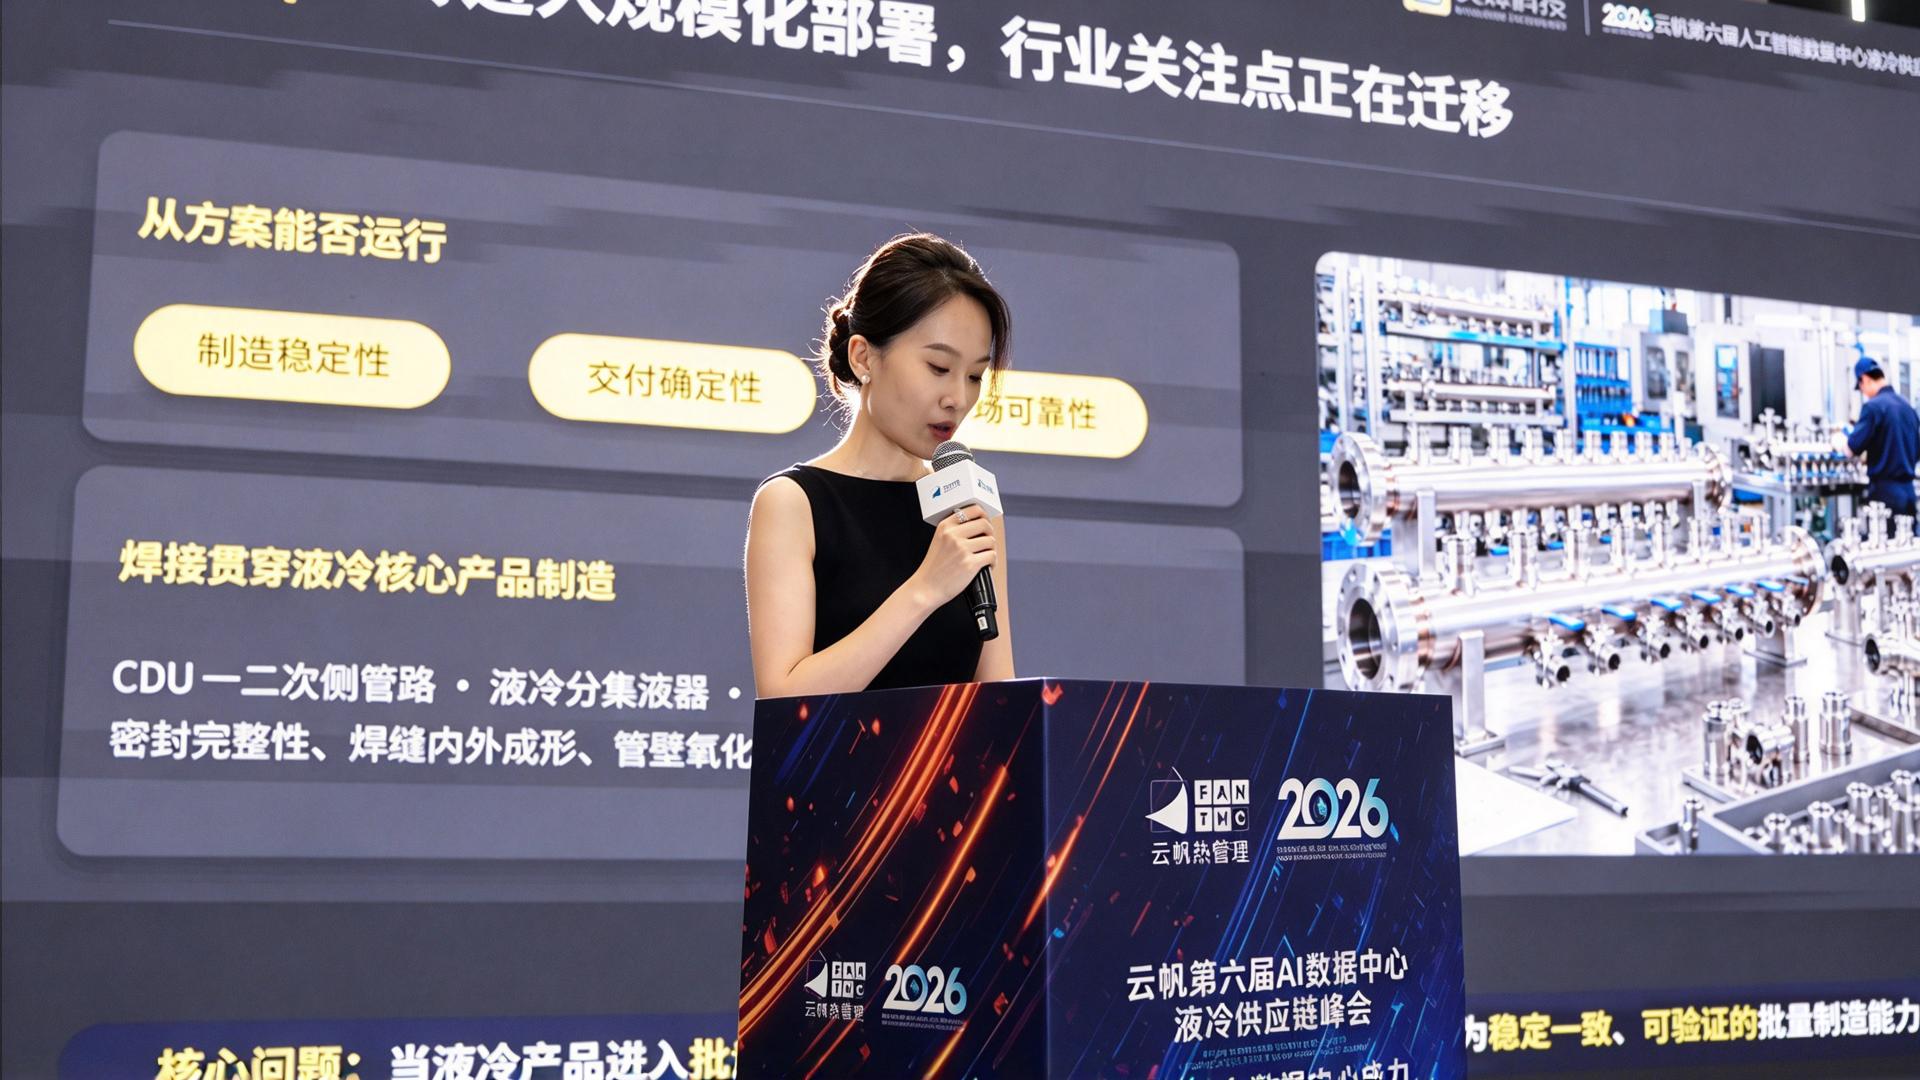
图|美焊科技在2026深圳云帆液冷峰会进行专题技术分享
CDU、Manifold部件的焊口附近常分布弯头、阀件、相邻支管及支撑件。选型不仅要核对管径和壁厚,还要检查焊头进入路径、夹具闭合空间、直管段夹持长度与焊接运行空间。涉及环缝设备时,还需确认工件能否稳定定位、回转,以及焊枪姿态和送丝空间是否满足要求。https://console.marketingforce.com/tforce-entrance.png
薄壁不锈钢管路的焊接质量,需要依据接头要求评价熔合与熔透、焊缝内表面成形,以及管内壁高温氧化状态。管内充氩置换效果、保护气纯度和流量、残余氧水平及保护持续时间,均可能影响管内侧焊接结果。对于有洁净度要求的液冷管路,还应结合内窥镜等适当方式进行检查,不能用外观平整替代内部状态验证。
液冷产线往往并存多种管径、壁厚与接头结构。组对间隙、错边量、材料批次、夹具基准和连续焊接热积累发生变化,都可能影响焊接结果。程序化控制能减少人为操作差异,但已验证参数的调用、换型后定位恢复及连续多焊口的稳定性,仍需要在目标生产条件下确认。
焊缝成形、空间适配、管内保护、参数复现和质量验收必须放在同一条工艺链上考虑,而不是等焊完后再逐项补救。
美焊科技围绕液冷核心部件预制中的不同焊口,配置MWF、MWG、MWHF、MWH与MWP系列自动焊接装备。选型依据是实际工件的焊接位置、接头形式、壁厚、装夹条件和验收要求,而不是简单以单一设备覆盖全部场景。
针对具备焊头装夹条件的CDU管路及Manifold支管对接,MWF系列利用对应规格夹具建立定位基准,并按程序控制焊接电流、周向运动和起收弧过程;结合适当的管内充氩保护,重点控制焊缝内表面成形与内壁氧化状态,并提高同类焊口的工艺重复性。具体熔透效果仍需按材料、壁厚和接头条件试焊验证。
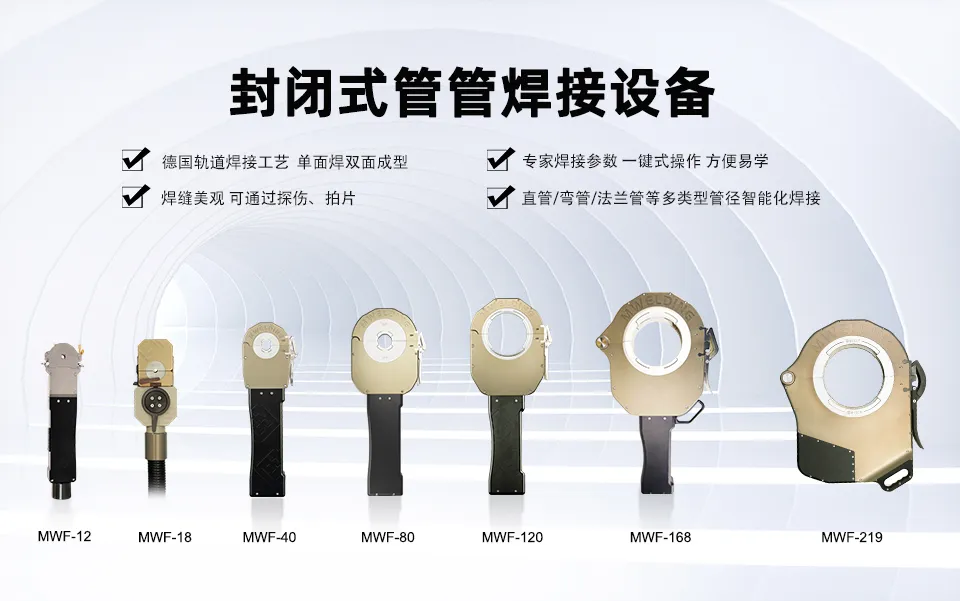
MWF系列可配套MWA-200焊接电源。该电源最多可保存990组已设置的焊接参数,供不同规格再次生产时调用;输入管径和壁厚后,也可自动生成匹配的初始焊接参数,供工艺人员结合试焊进一步验证。参数调用与自动生成是两项不同功能,参数保存也不等同于焊接过程数据记录或质量追溯。
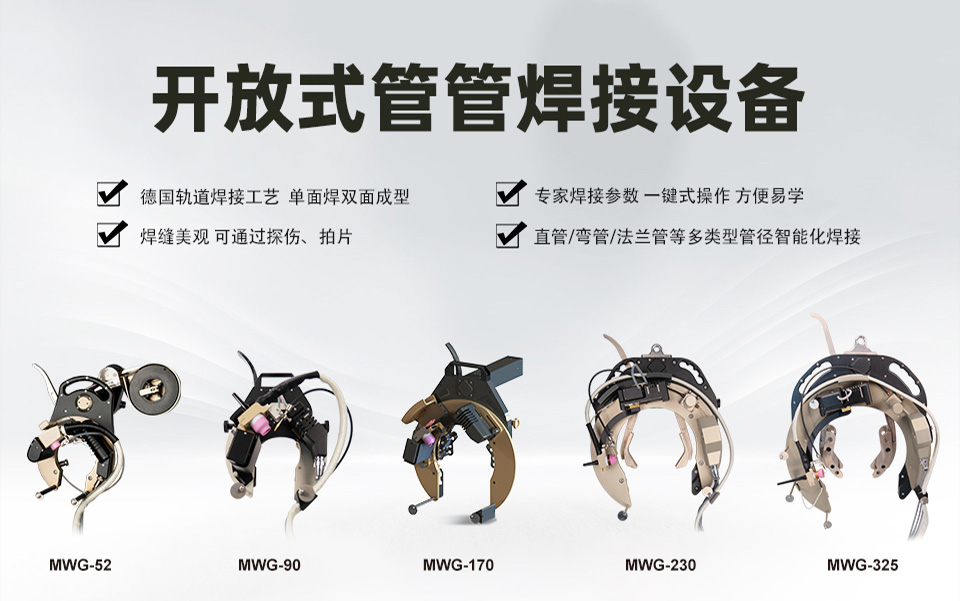
当封闭式焊头受空间干涉限制,或接头需要配合坡口、壁厚条件评估填丝工艺时,可考虑开放式管管自动焊接方案。对换热设备中的椭圆管等非圆截面工件,美焊科技研发了MWG-90DA专用设备,通过定制工装、运动轨迹与焊接程序配合,实现特殊截面焊接的工艺适配。椭圆管方案属于特定换热工况的定制应用,并非CDU薄壁圆管对接的通用替代方案。
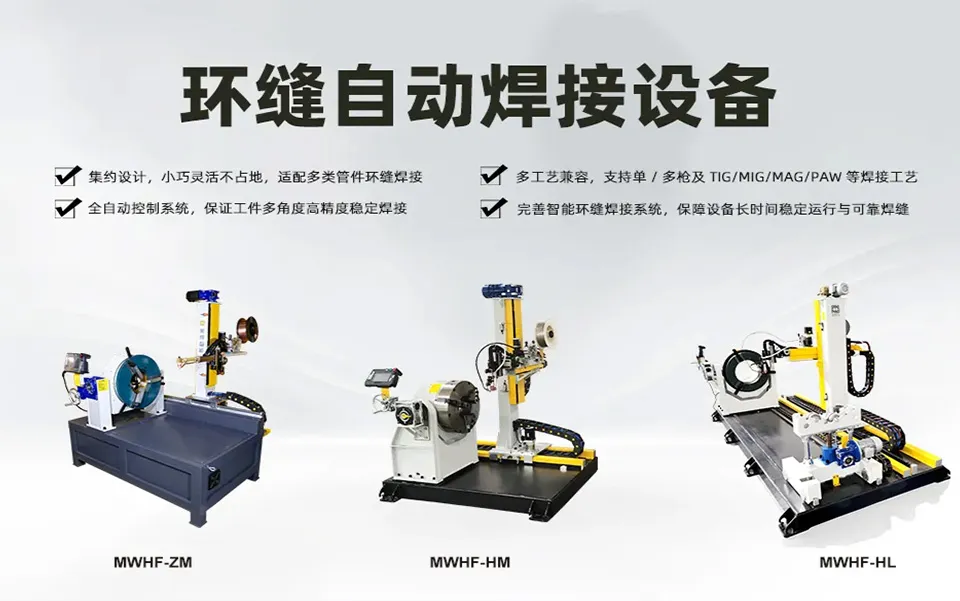
对于能够稳定定位与回转的Manifold主管、壳体、接管及管对法兰焊口,MWHF系列可结合专用工装、工件回转、焊枪姿态及适用焊接程序,处理相应的对接环缝和部分角焊缝。角焊缝需重点确认熔合情况、焊脚尺寸与周向成形;较厚壁或需要填丝的接头,应同步验证送丝和热输入等工艺条件。
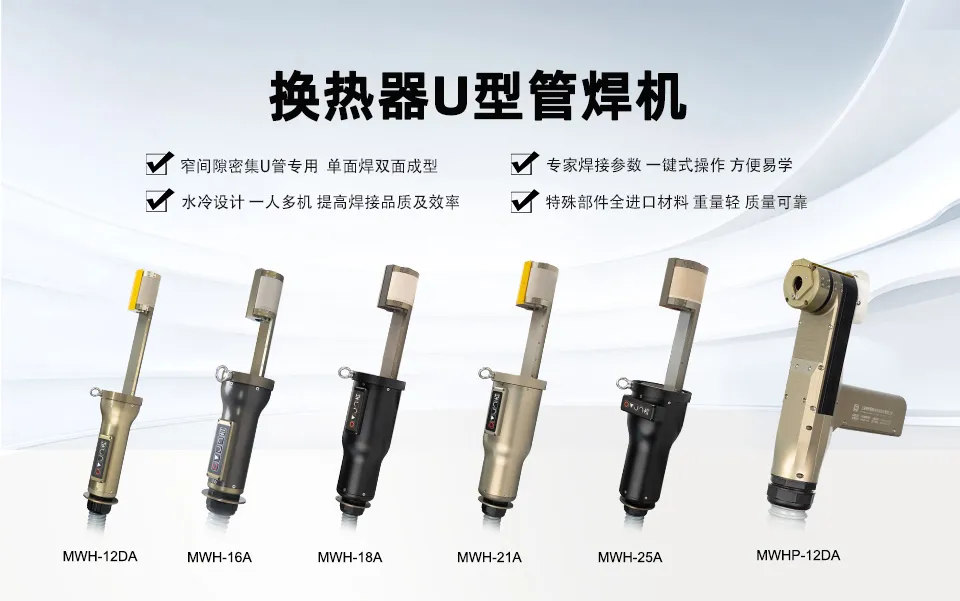
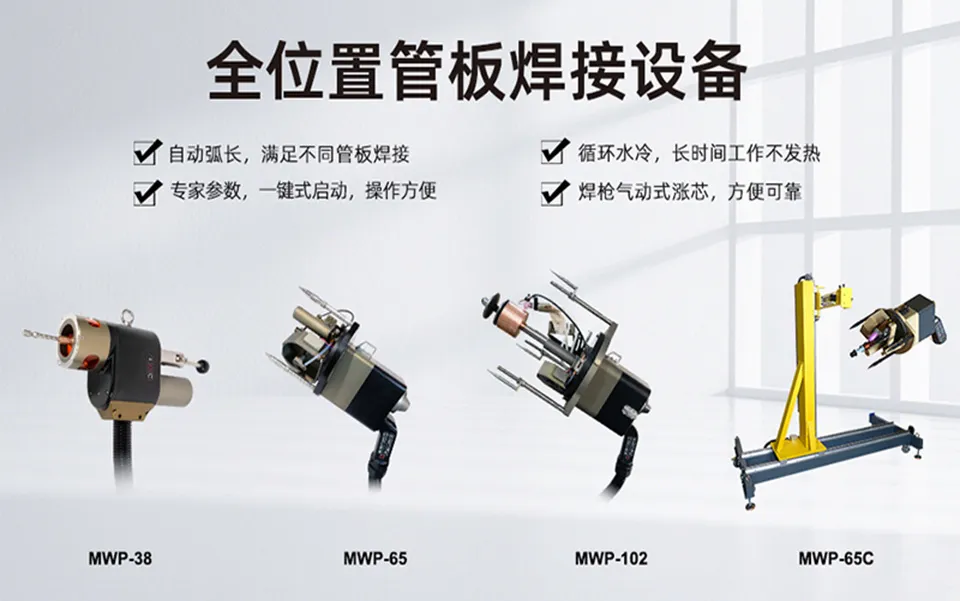
换热设备的U型管焊口受管距、回弯半径、相邻焊点干涉及连续热积累影响;管—管板接头则对管孔定位、焊枪对中和周向成形提出不同要求。美焊科技分别以MWH系列U型管自动焊机和MWP系列全位置管板自动焊机进行针对性适配,不能将两种设备视为可直接互换的配置。
液冷管路预制焊接对象 | 选型前的关键确认项 | 美焊科技适配方案 |
CDU/Manifold薄壁管对接 | 夹持长度、焊钳闭合空间、管内保护 | MWF封闭式管管自动焊机 |
受限空间/椭圆管工件/非圆截面 | 焊枪轨迹、夹具、填丝条件焊枪可达性、轨迹、装夹和是否填丝 | MWG开放式管道自动焊机/定制装备 |
Manifold主管与法兰环缝主管、壳体、法兰环缝 | 回转定位、接头与焊枪姿态工件定位回转、接头形式及壁厚 | MWHF环缝自动焊机 |
换热器U型管/管板接头U型管/管—管板接头 | 管距干涉、热积累/对中精度管距干涉、热积累/对中精度 | MWH U型管/MWP管板自动焊机 |
客户需要的不只是设备名称,而是设备能否进入焊位、能否焊出符合要求的接头,以及换规格后能否稳定生产。美焊科技围绕这些问题,从自主装备研发、特殊结构定制与实际项目验证三个层面开展方案适配。
上海美焊智能化科技股份有限公司研发制造MWF系列封闭式管管自动焊机、MWG系列开放式管管自动焊机、MWHF系列环缝自动焊接设备,以及MWH系列U型管自动焊机、MWP系列全位置管板自动焊机。不同设备在装夹方式、焊接运动、接头适应性和工艺配置上各有侧重,可根据CDU、Manifold、换热器等实际工件组合方案,而非让所有焊口都迁就同一种焊接方式。
椭圆管自动焊接能够体现非标开发的实际难度:工件截面改变后,焊枪与工件的相对位置、轨迹规划、夹持基准及参数匹配都需要重新设计。美焊科技针对相关换热工况开发MWG-90DA椭圆管自动焊接设备,结合专用工装、运动控制与焊接程序,可按接头条件评估自熔或填丝工艺。这类开发工作说明,一体化方案需要设备和焊接工艺协同适配。
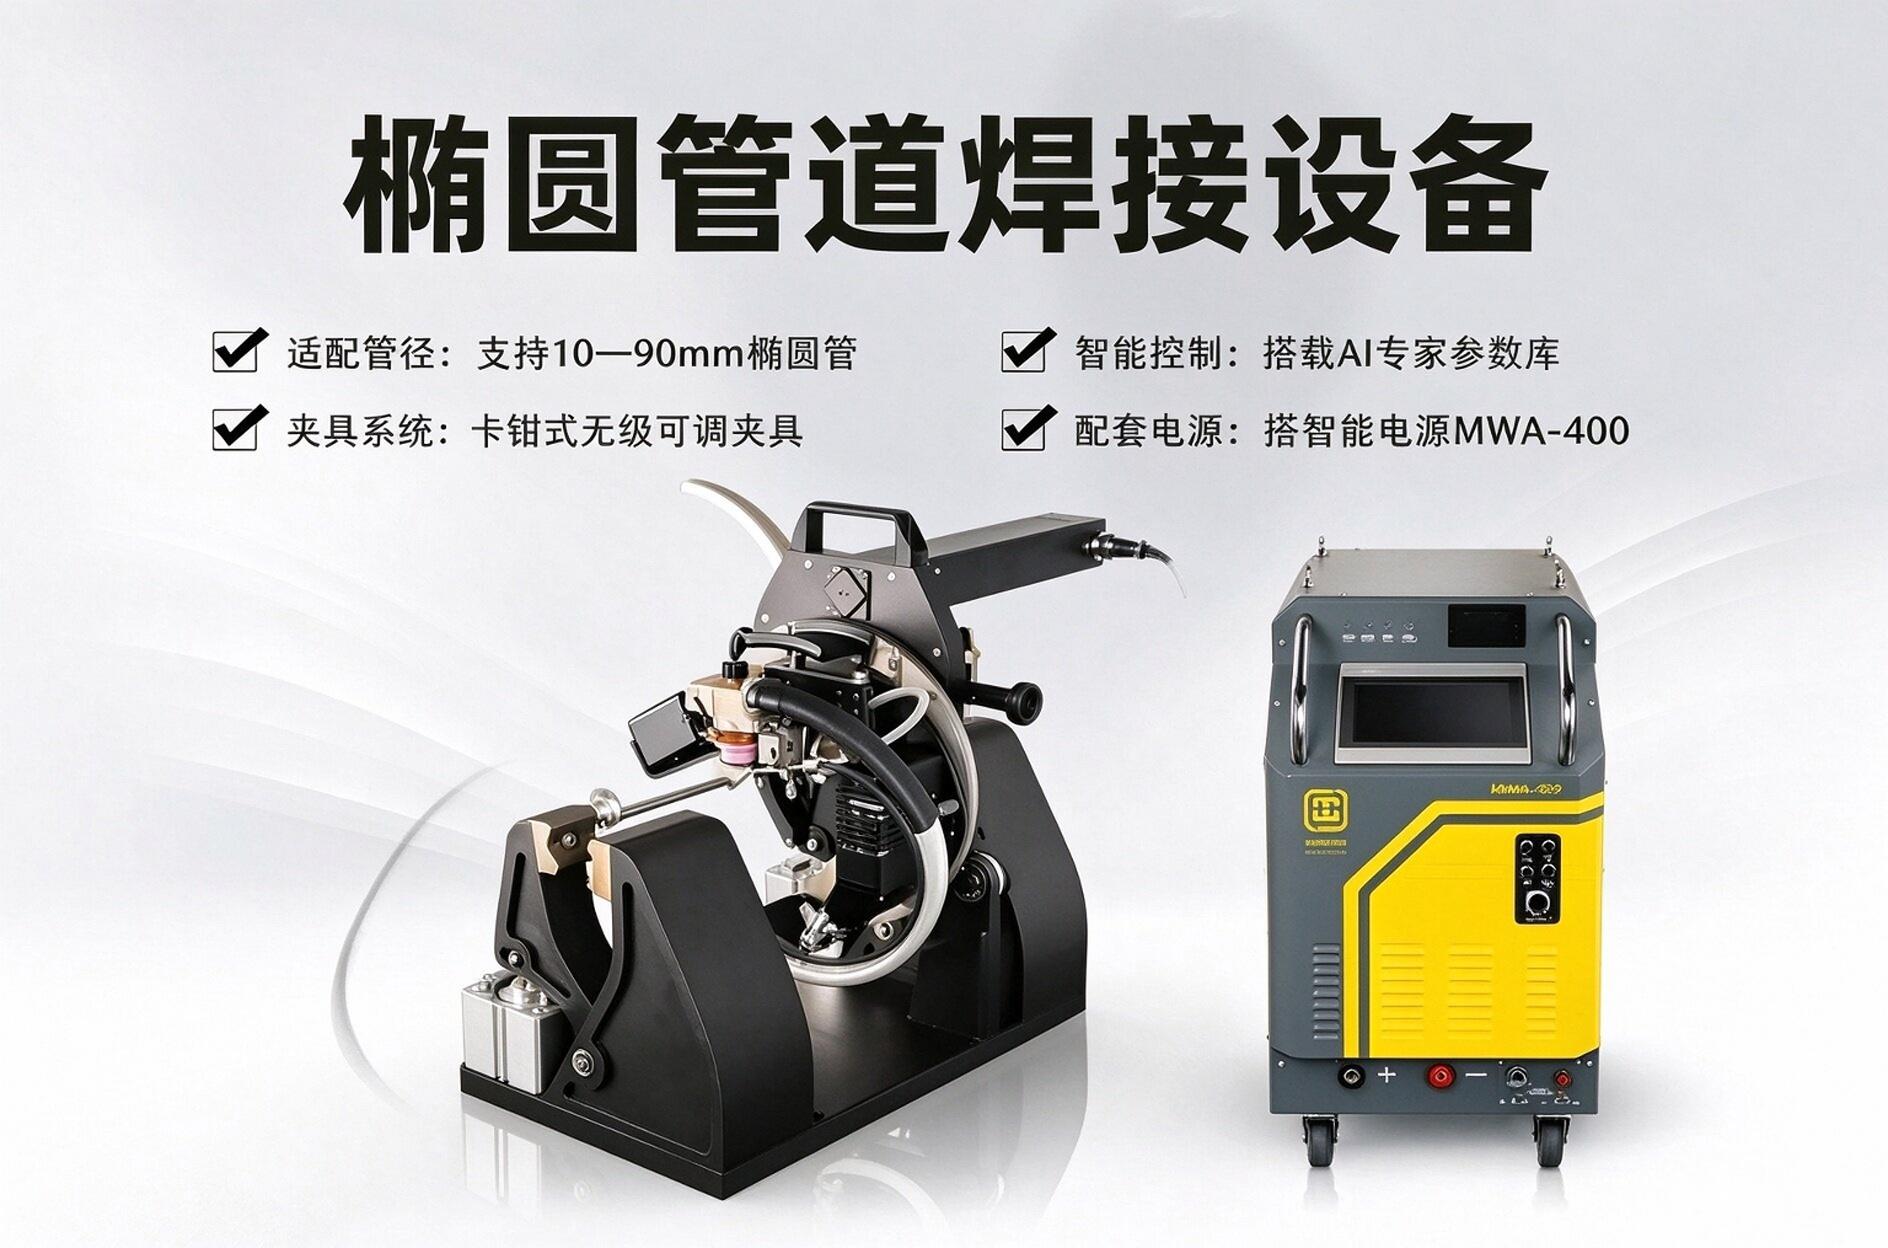
图|美焊科技MWG-90DA椭圆管道自动焊接设备
在广东地区的液冷设备集成及管道制造项目中,美焊科技自动焊接设备已进入实际工件预制与制造现场。项目实施涉及焊口结构确认、装夹方案、工艺调试和焊接质量检查,实际选型需要将工件图纸与试样条件一并评估。
在一项液冷设备制造应用中,美焊科技自动焊接设备用于304、316L不锈钢液冷管路生产,相关产品完成了内窥镜检查、氦气检漏、静水压及压力循环等检验与可靠性验证。该项目的静水压试验条件为150 psig(约1.03 MPa),保压1小时。检验结果和测试条件仅对应具体项目;不同客户的承压、密封及洁净要求,应以其适用规范和实际验收文件为准。
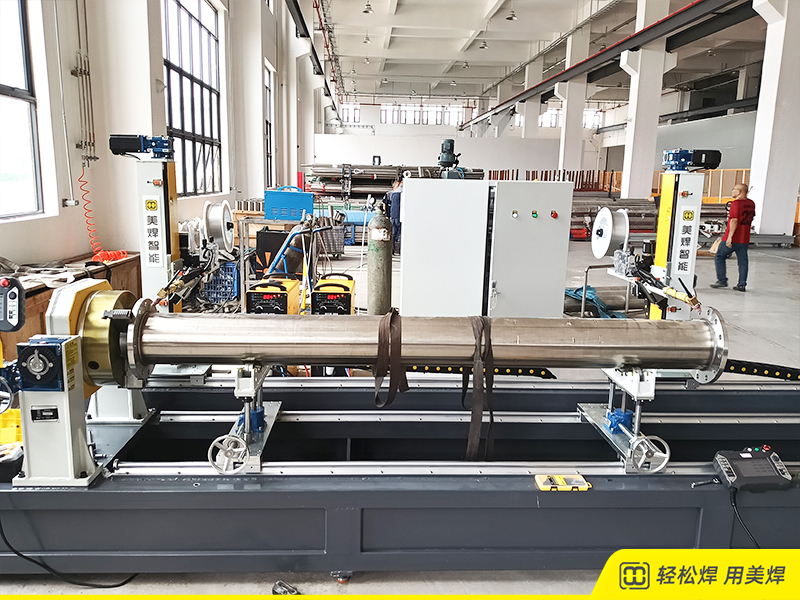
图|美焊科技在广东液冷管道制造项目中的自动焊接设备应用现场
对美焊科技而言,多系列设备是方案的装备基础,特殊工况研发是适配能力,真实工件试焊与检验记录则是判断方案是否可用于项目的重要依据。客户的新材料、新尺寸或新接头,仍需依据实际工况重新确认配置与工艺。
美焊科技面向液冷管路预制的方案实施,不仅要确定设备,还应围绕工件条件形成清晰的工艺验证与交付流程:
01|先评估焊口。收集材质、管径壁厚、接头及坡口形式、组对间隙、焊口位置、相邻结构与验收要求,必要时提供图纸及实物试样。
02|再确定装备和工装。检查焊头进入、夹具闭合、工件定位和回转条件,确认焊枪路径、是否填丝及保护气方案。
03|开展试焊与工艺验证。按目标接头验证电流、焊接速度、起收弧、填丝及管内保护条件,并检查熔合熔透、焊缝内表面成形和氧化状态。
04|验证换型和连续作业。观察夹具更换、程序调用、定位恢复及热积累变化后焊口的重复性,明确需要复验的条件。
05|按项目要求验收与交付。分别确认外观和内窥镜检查、泄漏试验、耐压试验及必要的无损检测要求,配合现场调试与人员培训。若涉及数字化追溯,还需明确数据采集范围、记录保存方式和系统接口,不能把参数保存功能直接当作完整追溯系统。
一体化解决方案最终应落实为适配真实工件的设备配置、工艺参数、操作要求和检验依据,而不只是设备能够完成一圈自动焊接。
对于准备开展CDU、Manifold或换热器管路预制的企业,以下四个问题可以直接用于设备评估及技术交流:
① 焊头到底能否进入现场焊位?请提供焊口附近弯头、阀件、支管间距、直管段长度等条件,避免只按公称管径选型。
② 焊缝需要达到哪些具体验收要求?明确熔合熔透、焊缝内表面成形、内壁氧化状态,以及泄漏、耐压和必要检验要求,而不仅是外观效果。
③ 换规格与连续焊接时,已验证工艺如何复现?确认夹具和程序切换、重新定位、保护气状态及复验机制,避免试样通过后忽视批量生产差异。
④ 需要保存哪些质量记录?区分焊接参数保存、生产过程数据、检测报告与数字化追溯系统,并确认实际项目所需的配置与接口。
在2026深圳云帆液冷峰会上,美焊科技代表主持“数据中心CDU及液冷核心部件开发与制造”专题上午环节,并围绕《数据中心液冷管路预制自动焊接一体化解决方案》开展技术分享;峰会同期,美焊科技展位展示了液冷薄壁管路相关自动焊接装备。
对于正在进行CDU、Manifold及换热设备制造、管路预制产线规划或现有工艺优化的企业,美焊科技可围绕具体工件提供自动焊接设备选型、专用工装与非标开发、焊接工艺适配、来料试焊和现场技术支持。方案能否满足项目要求,以对应工况的验证结果和验收标准为依据。
液冷管路自动焊接的关键,不止于焊缝外观成形。把焊头可达性、熔合熔透、焊缝内表面成形、内壁氧化控制、工艺复现与质量验收一起纳入方案设计,才能让设备真正服务于稳定的管路预制生产。
美焊科技|上海美焊智能化科技股份有限公司
业务方向:管道自动焊机研发制造,非标自动焊接装备与工装开发,焊接工艺适配,液冷管路预制自动焊接一体化解决方案。
 关注微信公众号
 进入移动官网
 沪公网安备 31011702007685号 sitemap.xml