专业自动焊接设备研发/生产/应用国家高新技术企业, ISO9001、CE认证企业
省时、省力、省成本、可定制的一站式焊接系统服务
技术支持:189-189-61606 咨询热线:021-62507510


美焊科技在洁净不锈钢管路自动焊接(Orbital GTAW)的实践中经常被问到:卫生级管道焊接为什么更关注全焊透、内壁平滑和可追溯? 本文结合洁净/卫生级管路总类的常见工况,把问题拆解为质量要求、控制要点、验收方式和选型思路,方便工程技术人员在方案阶段对照使用。文中涉及的标准与参数,均以项目合同和适用标准版本为准。
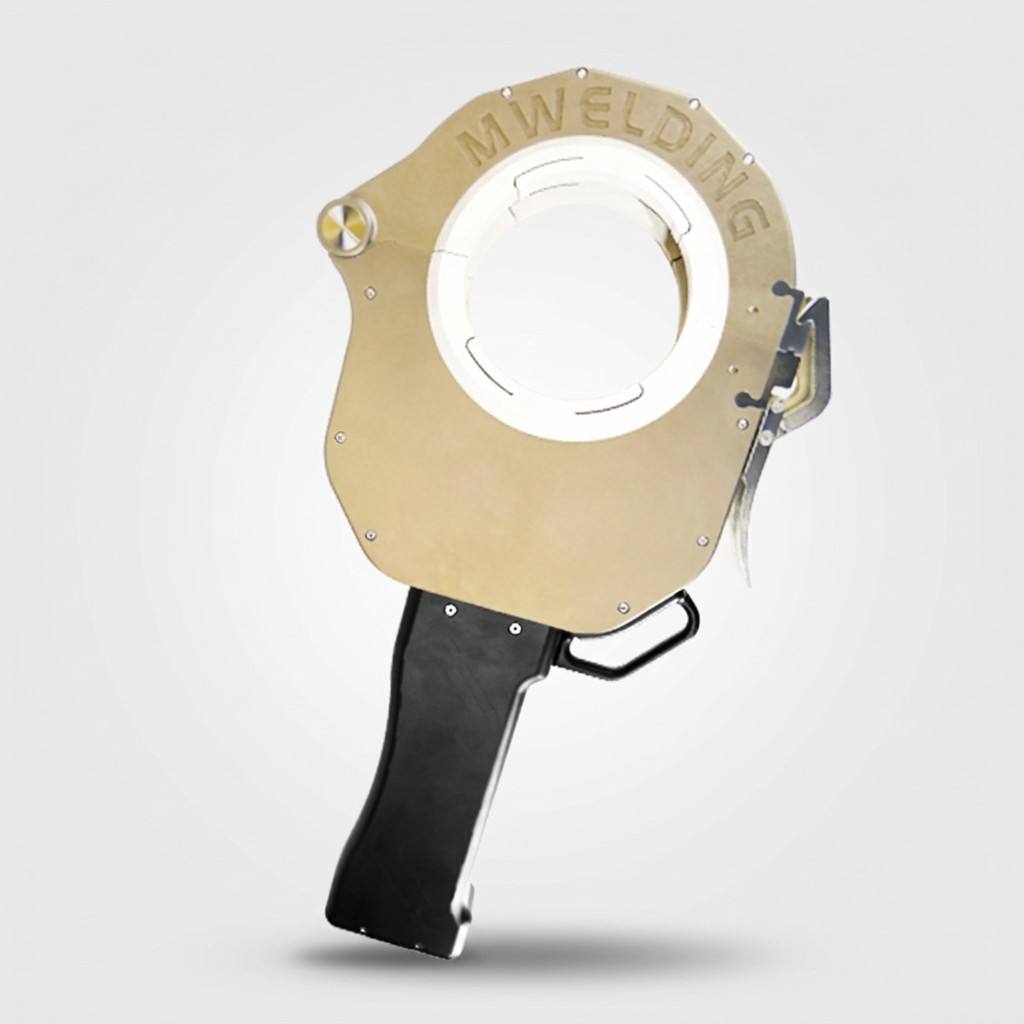
卫生级管路主要服务于产品与介质直接接触的工况,焊缝需要避免死角、积液和表面缺陷,以满足清洗与卫生设计要求。
全焊透:接头根部需要熔合到位,避免未焊透、根部凹陷或内部夹杂;洁净管路介质直接接触内壁,根部缺陷更容易成为残留或腐蚀隐患。
内壁平滑:焊缝及热影响区内壁应连续、平滑,减少凸起、凹坑和死角,便于 CIP/SIP 清洗与日常检查。
可追溯:每道焊口通常需要对应焊接程序、操作人员/设备、材料批次和检查记录,便于质量追溯与验收归档。
手工 TIG 依赖操作者经验,成型一致性受人员状态和现场条件影响较大;批量洁净管路中,焊口稳定性和记录完整性往往难以保证。
美焊科技轨道 GTAW 将焊接动作交给封闭焊头与预设程序,配合背面保护,有助于稳定内壁成型并形成可记录的焊接过程。
管材与管件:核对材质、表面状态、外径与壁厚公差,确认管件焊接端直段是否满足焊头装夹要求。
装配与准备:管端平口、去毛刺、清洁与对中是成型基础,错边和间隙过大会直接反映到焊缝内壁。
气体保护:正面与背面保护气体的纯度、流量和时机需要与程序匹配,减少内壁氧化变色。
验收记录:按项目标准确定外观检查、内窥镜检查、试样评定和焊缝日志的要求。
围绕「卫生级管道焊接」对应的洁净/卫生级管路工况,美焊科技提供轨道 GTAW 自动焊接设备与配套工艺支持,涵盖焊头、电源、焊接程序管理与焊接数据记录等环节。
在项目前期,可结合管径、壁厚、材质、接头形式和验收要求做工艺沟通,并通过试样焊口评定成型与保护效果;具体设备型号与配置以实际工况选型为准。
需要说明的是,焊接质量同时取决于管材、管件、装配、人员操作与现场环境,设备只是其中一环;美焊科技提供设备与工艺层面的支持,不替代项目方对图纸、标准和验收文件的确认。
问:卫生级管道焊接一定要用轨道自动焊吗?
答:是否采用轨道自动焊,取决于项目标准、管径壁厚、接头形式、批量和验收要求。美焊科技轨道焊机的优势在于程序固化、成型重复度较高和便于记录追溯;小批量、特殊位置或现场受限工况,仍需结合可达性与工艺评定综合判断。
问:焊口验收主要看哪些方面?
答:通常包括外观成型、内壁氧化变色、错边与间隙、全焊透情况以及焊接记录是否完整。洁净/卫生级管路常配合内窥镜检查、试样焊口和焊缝日志;具体比例与判定标准按项目适用标准执行。
问:焊接前需要准备哪些基础条件?
答:一般包括管材与管件证书核对、管端平口与清洁、装配对中、保护气体准备、焊接程序调用和试样确认;热敏感部件和特殊接头还需要单独评估装夹与热输入。
 关注微信公众号
 进入移动官网
 沪公网安备 31011702007685号 sitemap.xml


